Alüminyum bobinin yüzey kaplaması, ürünün nihai estetiğini ve amaçlanan ortamda uzun vadeli yaşayabilirliğini belirler. Yanlış kaplamanın belirlenmesi, imalat ve kurulum sırasında aşağı yönde arızalara yol açar. Bu arızaların genellikle mimari cephelerde aşırı parlama, rulo şekillendirme sırasında gözle görülür mikro çizikler, yapısal panellerde zayıf yapıştırıcı bağlantısı veya trafiğin yoğun olduğu alanlarda bakım sorunları olarak ortaya çıktığını görüyoruz. Teknik açıdan sağlam bir spesifikasyon oluşturmak için mühendislik ve tasarım ekiplerinin, farklı mekanik hazırlıklar arasındaki farklı yapısal, estetik ve işleme açısından dengeleri değerlendirmesi gerekir. Metalin elektrokimyasal banyoya girmeden önce nasıl işlendiğini anlamalısınız. Yönlü bir damar ile son derece parlak bir yüzey arasındaki seçim, malzemenin ışıkla, yapıştırıcılarla ve fiziksel darbeyle nasıl etkileşime girdiğini değiştirir. Bu kılavuz, üretim risklerini azaltmak ve sahada uzun vadeli performansı güvence altına almak için değerlendirmeniz gereken parametreleri tam olarak açıklamaktadır.
Temel Koruma: Her iki yüzey de, metale entegre edilmiş, dayanıklı, oksidasyona dirençli bir anodik katman oluşturmak için anotlama işleminden yararlanır, standart haddelenmiş yüzeylerden daha iyi performans gösterir ve yüzeyin basitçe 'pul pul dökülmesini' önler.
Fırçalanmış Kullanışlılık: Fırçalanmış yüzeyler, ışığı dağıtan, yapışkan tutuşu artıran ve parmak izlerini, yüzey aşınmasını ve küçük çizikleri doğal olarak gizleyen, yönlü, makineyle işlenmiş saten bir doku sunar.
Ayna Estetiği: Ayna kaplamalar, yüzey dokusunu tamamen ortadan kaldırarak maksimum yansıtma ve birinci sınıf, parlak bir görünüm sunar, ancak görünür yüzey bozulmasını önlemek için sıkı kullanım ve bakım protokolleri gerektirir.
Karar Matrisi: Seçim sonuçta gerekli Işık Yansıtma Değerinin (LRV), ikincil işlem ihtiyaçlarının (bağlama gibi) ve uygulama ortamının fiziksel gerçeklerinin (örneğin dekoratif kaplamaya karşı ağır hizmet tipi mimari paneller) dengelenmesine bağlıdır.
Eloksallı Alüminyum Bobin Kaplamalarını Anlamak
Eloksal İşlemi
Elektrokimyasal eloksal kontrollü bir oksidasyon işlemidir. Ham metal yüzeyini dekoratif, dayanıklı ve korozyona dayanıklı anodik oksit kaplamaya dönüştürür. Boya veya toz kaplamaların aksine yüzeye anodik katman uygulanmaz. Doğrudan alüminyum alt tabakadan büyür. Bobin bir asit elektrolit banyosuna batırılır. Ortamdan bir elektrik akımı geçer. Oksijen iyonları elektrolitten salınır ve yüzeydeki alüminyum atomlarıyla birleşir. Bu oksit tabakası alttaki metale tamamen entegre olduğundan soyulamaz, ufalanamaz veya pul pul dökülemez. Ortaya çıkan yapı mikroskobik düzeyde oldukça gözeneklidir. Bu, renklendirme gerekiyorsa boyaları emmesini sağlar. Daha sonra kaplamayı sabitlemek ve korozyon direncini en üst düzeye çıkarmak için yalıtıyoruz. Bu doğal dayanıklılık, anodize alüminyum, uzun ömür ve yapısal bütünlük gerektiren uygulamalar için üstün bir seçimdir.
Farklılaştırıcı Olarak Yüzey Hazırlığı
'Fırçalanmış' ve 'ayna' terimleri eloksal işleminin kendisini tanımlamaz. Eloksal işlemi öncesinde veya sırasında ham alüminyum bobine uygulanan mekanik veya kimyasal yüzey hazırlığını ifade ederler. Eloksal banyosu, halihazırda mevcut olan yüzey topografyasını korur ve sertleştirir. Ham, işlenmemiş bir son işlem bobinini bir eloksal hattından geçirirseniz, korumalı ancak görsel açıdan tutarsız bir ürün elde edersiniz. Ham metalin tüm haddeleme hatlarını ve metalurjik kusurlarını gösterecektir. Özel bir estetik elde etmek için bobinin, fırçalanmış bir doku oluşturmak üzere özel kayışlarla mekanik olarak aşındırılması gerekir. Alternatif olarak, ayna yüzeyi oluşturmak için yoğun bir şekilde cilalanabilir ve kimyasal olarak parlatılabilir. Bu ilk hazırlık, bitmiş ürünün son dokusunu, ışık davranışını ve dokunma hissini belirler.
Temel Başarı Kriterleri
Belirli yüzey kaplamalarını karşılaştırmadan önce başarılı bir bobin spesifikasyonunun neye benzediğini belirlemelisiniz. Yüksek kaliteli bir bobin, koşunun tüm genişliği ve uzunluğu boyunca tutarlı bir anodik katman kalınlığı gerektirir. Aynı zamanda uygun alaşım seçimini de gerektirir. Örneğin 5000 serisi alaşımlar mükemmel anotlama özellikleri ve yapısal dayanıklılık sunar. Bazı 3000 serisi alaşımlar, elektrokimyasal banyodan sonra yapısal çizgiler gösterebilir. Yapısal gerekliliklere, temper tanımlarına ve bükülme yarıçapı sınırlarına bağlılık, tartışılamaz esaslardır. Bu mühendislik parametreleri bir kez kilitlendiğinde, yüzey kalitesi, malzemeyi tamamen işlevsel bir alt tabakadan bitmiş, uygulamaya hazır bir bileşene yükseltir. Bu kontrollü süreç, sıva kabartmalı veya ham haddelenmiş rulolar gibi alternatiflerden çok daha iyi performans gösteriyor. Bu alternatifler sertleştirilmiş koruyucu oksit katmanından yoksundur.
Fırçalanmış Eloksallı Alüminyum: Özellikler ve Takaslar
Estetik Profil
Fırçalanmış bir cilaya genellikle makine cilası veya yönlü saten kaplama denir. Belirgin bir doğrusal taneye sahiptir. Bu dokuyu, alüminyum bobini eloksal işleminden önce aşındırıcı bantların veya fırçaların altından geçirerek elde ediyoruz. Aşındırıcının tane boyutu, tane çizgilerinin derinliğini ve görünürlüğünü belirler. Bu, ince, hafif bir satenden ağır, agresif bir fırça darbesine kadar çeşitli varyasyonlara izin verir. Görsel olarak bu kaplama yansıtıcı değildir. Tam mekanik hazırlığa ve ardından gelen kimyasal aşındırmaya bağlı olarak tipik olarak mat ila yarı parlak spektruma girer. Yönlü damar, ortam ışığını fırça çizgilerinin ekseni boyunca yayarak etkileşime girer. Bu sessiz, sofistike metalik bir görünüm yaratır. Yüksek derecede cilalanmış metallerin neden olduğu sert parlamayı önler.
Performans ve Bakım Gerçekleri
Fırçalanmış bir yüzeyin birincil avantajı, sahadaki pratik performansında yatmaktadır. Dokulu topografya, günlük aşınma ve yıpranma için doğal bir kamuflaj görevi görür. Yüzey zaten mikroskobik tepeler ve vadilerle tanımlanmıştır. Küçük aşınmalar, sürtünmeler ve çevresel kalıntılar mevcut damar desenine karışıyor. Parmak izleri ve lekeler, fırçalanmış bir yüzeyde pürüzsüz bir yüzeyle karşılaştırıldığında önemli ölçüde daha az görünür. Bu, az bakım gerektiren bir yaşam döngüsüyle sonuçlanır. Tesis yöneticileri ve son kullanıcılar, basit, rutin temizlik işlemleriyle metalin görünümünü koruyabilirler. Özel cilalama bileşiklerine ihtiyaç duymazlar. Çok temas edilen ortamlar için, kusurları gizlemeye yönelik bu doğal yetenek, devam eden iş gücü gereksinimlerini büyük ölçüde azaltır.
İkincil İşleme Avantajları
İmalat ve montaj açısından bakıldığında fırçalanmış alüminyum, ikincil işlemler için belirgin avantajlar sunar. Aşındırıcı bantların oluşturduğu mikro doku üstün mekanik diş sağlar. Yapısal yapıştırıcılar, sızdırmazlık malzemeleri veya çift taraflı endüstriyel bantlar yüzeye uygulandığında yapışkan matris, fırçalanmış damarın mikroskobik vadilerine akar. Bu mekanik kilitleme, yapıştırma için mevcut yüzey alanını önemli ölçüde artırır. Daha yüksek soyulma ve kayma mukavemeti sağlar. Gizli yapısal silikon cam (SSG) veya VHB bantlar kullanan sertleştirici bağlantılara dayanan mimari paneller için fırçalanmış yüzey, mükemmel pürüzsüz bir yüzeyden çok daha güvenilir bir yapıştırma alt tabakası sağlar.
İdeal Kullanım Durumları
Dayanıklılığı, ışık yayılımı ve az bakım gerektiren profili nedeniyle fırçalanmış alüminyum, çok çeşitli zorlu uygulamalar için standart özelliktir. Kanıtlanmış kullanım örnekleri şunları içerir:
Yüksek trafikli mimari duvar panelleri ve sütun kaplamaları.
Ağır hizmet ekipman muhafazası ve endüstriyel makine muhafazaları.
Buzdolabı kapıları ve fırın kontrol panelleri gibi tüketici cihazı ön panelleri.
Dayanıklı isim levhaları, varlık etiketleri ve kontrol panelleri.
Yaya etkileşimine maruz kalan dış tabela ve yön bulma sistemleri.
Asansör kabini iç mekanları ve yürüyen merdiven kaplaması.
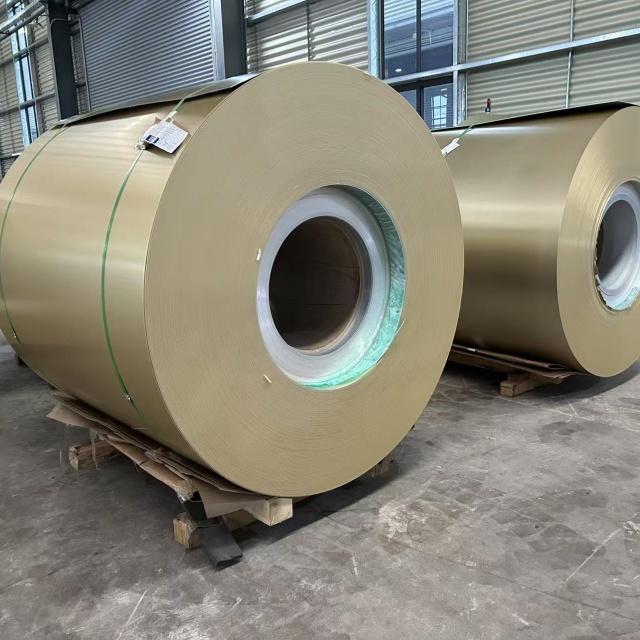
Ayna Eloksallı Alüminyum: Özellikler ve Takaslar
Estetik Profil
Ayna kaplaması çok parlak, son derece yansıtıcı bir yüzey sunar. Cilalı krom veya cam aynaların görünümünü taklit eder. Bu estetiğe ulaşmak yoğun, çok adımlı bir mekanik cilalama işlemini gerektirir. Bu, ham bobindeki tüm yüzey dokusunu, yuvarlanma çizgilerini ve metalurjik kusurları tamamen ortadan kaldırır. Mekanik cilalamanın ardından alüminyum genellikle özel bir asit banyosunda kimyasal olarak parlatılır. Bu, son anotlama adımının bitişte kilitlenmesinden önce aynasal yansımayı en üst düzeye çıkarır. Sonuç, olağanüstü netlik ve derinliğe sahip, bozulmamış, ultra pürüzsüz bir yüzeydir. Işığı dağıtan fırçalanmış yüzeylerin aksine, ayna kaplama doğrudan, aynasal yansıma sağlar. Bu, görsel etkinin, ışık manipülasyonunun ve üst düzey estetiğin ana tasarım etkenleri olduğu dekoratif uygulamalar için onu birinci sınıf bir seçim haline getiriyor.
Performans ve Bakım Gerçekleri
Ayna kaplamanın çarpıcı estetiği, gerçek dünya ortamlarındaki doğal güvenlik açıklarını da beraberinde getirir. Yüzey mükemmel derecede pürüzsüz ve oldukça yansıtıcıdır. Bu yüzeydeki herhangi bir bozulma hemen belli olur. Tek bir mikro çizik, bir toz zerresi veya başıboş bir parmak izi ışığı yakalayacaktır. Cilalı arka planda keskin bir şekilde öne çıkıyor. Ayna yüzeyini korumak, özel, aşındırıcı olmayan temizleme protokolleri gerektirir. Standart kağıt havlular veya sert bezler zamanla anodik katmanda ince girdap izleri oluşturabilir. Temizlik personeli temiz mikrofiber bezler, pH nötr solüsyonlar ve özel silme teknikleri kullanmalıdır. Bu, görünür yüzey bozulmasını önler. Bu, sıkı bakım rejimleri uygulanmadığı sürece ayna kaplamalarının çok temas edilen alanlar için daha az uygun olmasını sağlar.
İdeal Kullanım Durumları
Ayna kaplamalar, yansıtma, ışık kontrolü veya birinci sınıf estetiğin kesinlikle tartışmasız olduğu uygulamalar için belirtilmiştir. Yaygın uygulamalar şunları içerir:
Ticari LED armatürler için aydınlatma reflektörleri ve parabolik panjurlar.
Güneş yoğunlaştırıcıları ve termal enerji toplama panelleri.
Kozmetik otomotiv kaplamaları ve iç kabin aksanları.
Perakende teşhir armatürleri gibi üst düzey iç dekoratif unsurlar.
Spesifik ışık yansıtma özellikleri gerektiren optik ekipman bileşenleri.
Kozmetik ambalaj ve lüks tüketim malları donanımı.
Fırçalanmış ve Ayna Eloksallı Alüminyum: Çekirdek Değerlendirme Boyutları
Bilgiye dayalı bir spesifikasyon oluşturmak için her iki kaplamayı da çeşitli kritik mühendislik ve operasyonel boyutlarda değerlendirmelisiniz. Aşağıdaki tablo, bunları ayrıntılı olarak incelemeden önce temel farklılıkları özetlemektedir.
| Değerlendirme Metrik |
Fırçalanmış Kaplama |
Ayna Kaplama |
| Yüzey Topografyası |
Mikroskobik tepeleri ve vadileri olan yönlü tanecik. |
Ultra pürüzsüz, mekanik olarak parlatılmış düz yüzey. |
| Işık Yansıması |
Yaygın yansıma; parlamayı azaltmak için ışığı dağıtır. |
Speküler yansıma; Yüksek netlik için ışığı doğrudan yansıtır. |
| Çizik Görünürlüğü |
Düşük. Doku doğal olarak küçük aşınmaları ve aşınmaları gizler. |
Yüksek. Herhangi bir yüzey bozulması anında görülebilir. |
| Yapışkanlı Yapıştırma |
Harika. Mikro doku güçlü mekanik diş sağlar. |
Fakirden Adil'e. Yapısal bağlar için özel astarlar gerektirir. |
| Bakım İhtiyaçları |
Düşük. Standart ticari temizleyicilerle temel silme işlemleri. |
Yüksek. Mikrofiber bezler ve aşındırıcı olmayan teknikler gerektirir. |
Sahada Dayanıklılık ve Çizilmeye Karşı Direnç
Her bir kaplamanın fiziksel darbeyle nasıl başa çıktığını karşılaştırırken, gerçek malzeme sertliği ile hasarın görsel algısı arasında ayrım yapmalısınız. Anodik katmanın kendisi inanılmaz derecede serttir. Genellikle Mohs ölçeğinde safirin sertliğine yaklaşır. Eloksal banyosu parametrelerinin ve kaplama kalınlığının aynı olduğu varsayıldığında, fırçalanmış bir bobin ve bir ayna bobini tam olarak aynı yüzey sertliğine ve çizilme direncine sahiptir. Ancak hasarın görünürlüğü büyük ölçüde farklılık gösterir. Endüstride ayna kaplamanın daha kolay çizilen ince bir tabaka olduğu yönünde yaygın bir yanılgı vardır. Bu yanlış. Katman kalınlığı aynıdır ancak ayna kaplamada yüzey dokusunun olmaması, herhangi bir hasarı açıkça ortaya koyar. Sert bir cisim yüzeye çarptığında şeffaf oksit tabakasını kırar. Ayna yüzeyinde bu kırık, ışığı dağıtarak karanlık, yansıtıcı bir arka plan üzerinde parlak beyaz bir çizik oluşturur. Fırçalanmış bir yüzeyde, aynı çizik mevcut yönsel damar içinde kaybolur.
Işık Yansıma Değeri (LRV) ve Parlama Yönetimi
Işık Yansıma Değeri (LRV), bir yüzeyin her yöne yansıttığı görünür ve kullanılabilir ışığın toplam miktarını ölçer. Fırçalanmış alüminyumun ışık yayma özelliklerini ayna kaplamaların aynasal yansımasıyla karşılaştırmalısınız. Fırçalanmış alüminyum, gelen ışık ışınlarını çeşitli açılardan dağıtır. Bu yayılma parlamayı önemli ölçüde azaltır. Kör edici yansımaların sürücüler veya yayalar için tehlike oluşturabileceği dış mimari kaplamalarda tercih edilen seçimdir. Bunun tersine, ayna kaplamalar yüksek aynasal yansıma sunar. Gelen ışık ışınları yüzeye çarptıkları açıyla tam olarak aynı açıda yansır. Bu özellik, iç mekan aydınlatma verimliliği açısından oldukça değerlidir. Ticari troferlarda veya yüksek tavanlı aydınlatma armatürlerinde ayna kaplamalı bir reflektör, lümen çıkışını maksimuma çıkarır. Enerjiyi dağıtmadan veya absorbe etmeden ışık kaynağını tam olarak ihtiyaç duyulan yere yönlendirir.
Yapışkan Kavrama ve Montaj
Montaj yöntemleri, estetik kadar son kat seçimini de belirler. Her iki yüzeyin bağlanma yeteneklerini karşılaştırmalısınız. Yapısal yapıştırıcılar, çift taraflı bantlar ve silikonlar, nominal soyulma ve kayma mukavemetlerine ulaşmak için yüzey enerjisine ve mekanik kilitlemeye dayanır. Aşındırıcı preparat kaba bir mikro topografya oluşturduğundan, yapısal yapıştırıcı uygulamaları için fırçalanmış yüzeyler ağırlıklı olarak tercih edilir. Ayna kaplamalar yapıştırıcılar için önemli bir zorluk teşkil etmektedir. Ultra pürüzsüz yüzey, yapıştırıcının kavraması için mekanik bir diş sunmaz. Bileşenleri ayna kaplamalı bir bobine bağlamanız gerekiyorsa, büyük olasılıkla özel kimyasal astarlar veya plazma yüzey işlemleri belirtmeniz gerekecektir. Alternatif olarak, perçinler veya gizli saplamalar gibi mekanik bağlantı elemanlarını tercih ederek yapıştırıcıları tamamen bırakabilirsiniz.
Maliyet Etkileri ve Ölçeklenebilirlik
Özellikle büyük ölçekli üretim çalışmaları için, iki son işlem arasındaki maliyet farkını analiz etmeniz gerekir. Ayna kaplamalar genellikle anotlamadan önce daha yoğun mekanik cilalama, çoklu cilalama aşamaları ve kimyasal parlatma banyoları gerektirir. Bu uzayan işlem süresi üretim maliyetlerini artırır. Ayrıca ayna kaplamalar sıkı kalite kontrolü gerektirir. Küçük bir metalürjik katkı veya parlatma basıncındaki hafif bir değişiklik, partinin reddedilmesine neden olabilir. Bu, büyük rulo üretimlerinde genel verimi ve metrekare başına fiyatlandırmayı etkiler. Fırçalanmış yüzeyler genellikle üretim sırasında daha ölçeklenebilir ve bağışlayıcıdır. Yüksek hacimli üretim için daha yüksek verim ve daha öngörülebilir teslimat süreleri sağlarlar.
Temizleme Protokolleri ve Uzun Süreli Bakım
Her bir yüzeyin bakımının yaşam döngüsü maliyeti, ilk spesifikasyona dahil edilmelidir. Son kullanıcıyla bakım beklentilerini ana hatlarıyla belirtin. Fırçalanmış yüzeyler temel silme prosedürlerini gerektirir. Estetiği bozmadan standart ticari temizlik maddelerine ve standart temizlik bezlerine dayanabilirler. Ayna kaplamalar sıkı, kimyasallara duyarlı rejimler gerektirir. Anodik tabakanın aşındırılmasını önlemek için temizleyicilerin kesinlikle pH nötr (pH 6 ile 8 arasında) olması gerekir. Aşındırıcı pedler, sert fırçalar veya sert alkali kimyasallar ayna yüzeyini kalıcı olarak bulanıklaştıracak veya çizecektir. Uygulama ortamı bu seviyedeki hassas bakımı destekleyemezse, ayna kaplama hızla puslu, çizik bir göze çarpan görüntüye dönüşecektir.
Uygulama Riskleri ve Azaltma Stratejileri
İşleme ve Fabrikasyon Güvenlik Açıkları
Fabrikasyon zemin, yüzey hasarının en çok meydana geldiği yerdir. Rulo şekillendirme, damgalama veya bükme işlemleri sırasında yüzey bozulması risklerini ayrıntılı olarak anlatmalısınız. Şekillendirme kalıpları, besleme silindirleri veya abkant preslerle metalden metale temas, anodik tabakayı kolaylıkla çizebilir. Ayna yüzeyler için bu risk katlanarak daha yüksektir. Bobini bir rulo oluşturucuya beslerken, alüminyum ile çelik kalıplar arasındaki sürtünme, ısı ve mekanik stres üretir. Ayna kaplamalı bir bobini yeterli yağlama veya koruyucu maskeleme olmadan çalıştırırsanız, kalıplar kaçınılmaz olarak yüzeye zarar verecektir. Alüminyum oksitin mikroskobik parçaları çelik takıma aktarıldığında kırılma meydana gelir. Takım kirlendiğinde, bobinin sonraki her doğrusal ayağı boyunca sürüklenecek ve derin, onarılamaz oyuklar bırakacaktır.
Bu güvenlik açıklarını azaltmak için sıkı işleme protokolleri uygulamanız gerekir. Fabrikada doğrudan bobine uygulanan koruyucu soyulabilir filmlerin (maskeleme) belirtilmesi gibi hafifletme taktiklerini önerin. Ayna bobinleri için yüksek kaliteli bir polietilen (PE) veya polivinil klorür (PVC) film belirtin. Bu film, tüm damgalama veya rulo şekillendirme işlemi boyunca metal üzerinde kalır. Yalnızca son kurulumdan sonra soyulabilir. Derin çekme işlemleri için, maskeleme yapıştırıcısının çapraz bağlanmadığını ve yüksek basınç altında anodik katmana kalıcı olarak bağlanmadığını da doğrulamanız gerekir. Ek olarak, üretim ekipmanının poliüretan silindirler ve yeterli açıklıklara sahip uygun şekilde parlatılmış kalıplar kullandığını doğrulayın.
Sertlik ve Çılgınlık
Ön anotlanmış bobinin önemli bir mühendislik gerçeği, bükülme gerilmeleri altında nasıl davrandığıdır. Anodik katman alüminyum oksit seramiktir. Sıfır sünekliğe sahiptir. Önceden anodize edilmiş bir bobin parçasını 90 derecelik bir açıyla büktüğünüzde, bükülmenin dış yarıçapı uzar. Alüminyum alt tabaka akıyor ancak seramik kaplama kırılıyor. Bu mikro çatlamaya çılgınlık denir. Mimari uygulamalarda şiddetli çatlamalar kiri ve nemi hapsederek zamanla viraj boyunca gözle görülür koyu bir çizgi oluşturur.
Bu çılgınlığın nihai ürünü nasıl etkilediğini tartışmalısınız. Çatlama tipik olarak korozyon direncinden ödün vermese de görsel olarak çekici olmayabilir. Bükülme yarıçapında buzlu veya donuk bir çizgi olarak görünür. Alaşım seçiminin ve temperlemenin bobinin sertliğini ve şekillendirilebilirliğini nasıl etkilediğini açıklayın. Çatlamayı kontrol etmek için bükülme yarıçapını metal kalınlığına (T yarıçapı) göre tasarlamanız gerekir. 1T'lik bir bükülme, Sınıf I anodik kaplamada ciddi çatlamalara neden olur. Minimum 2T veya 3T bükülme yarıçapına sahip profiller tasarlamanızı öneririz. Ek olarak, daha yumuşak bir kıvam belirlemek, alttaki metalin bükme sırasında daha düzgün akmasına olanak tanıyarak anodik katman üzerindeki lokal stres konsantrasyonlarını azaltır.
| Alaşım ve Tavla |
Şekillendirilebilirlik (Büküm Yarıçapı) |
Eloksal Kalitesi |
Tipik Uygulama |
| 5005-H14 |
Mükemmel (1T - 2T) |
Mükemmel (Şeffaf ve Renkli) |
Mimari paneller, karmaşık rulo şekillendirme. |
| 5005-H34 |
İyi (2T - 3T) |
Mükemmel (Şeffaf ve Renkli) |
Düz paneller, orta derecede bükülme. |
| 3003-H14 |
Mükemmel (1T - 2T) |
Orta (Yapısal çizgilere eğilimli) |
Gizli yanıp sönen, boyalı yüzeyler. |
| 6061-T6 |
Zayıf (Büyük yarıçap gerektirir) |
İyi (Hafif sarımsı renk tonu) |
Yapısal bileşenler, ağır işleme. |
Çevresel Maruziyet
Amaçlanan kurulum ortamı, anodik katmanın gerekli kalınlığını belirler. Kıyıdaki tuz serpintisi, yoğun UV ışınlarına maruz kalma ve endüstriyel kimyasal serpinti gibi zorlu ortamların etkilerini tartışın. Kıyı ortamları, metal yüzeylere agresif bir şekilde saldıran havadaki klorürleri taşır. Sanayi bölgeleri yapı malzemelerini kükürt dioksit ve nitrojen oksitlere maruz bırakır. Yüzey kaplaması (fırçalanmış veya aynalı) korozyon direncini belirlemez; anodik katman kalınlığı bunu sağlar.
Doğru anodik kaplama kalınlığını belirtmenin önemini vurgulayın. İç mekan veya hafif hizmet uygulamaları için standart bir ticari kaplama yeterli olabilir. Ancak elementlere maruz kalan dış mimari uygulamalar için Sınıf I (minimum 0,7 mil kalınlık) veya Sınıf II (minimum 0,4 mil kalınlık) anodik kaplama belirtmeniz gerekir. Oksit tabakası ne kadar kalınsa, aşındırıcı elementlerin ham alüminyum alt tabakaya ulaşma yolu da o kadar uzun olur. Ayrıca, eloksal banyosunu takip eden sızdırmazlık işlemi uzun vadeli performansı belirler. Uygun hidrotermal yalıtım alüminyum oksidi nemlendirir, gözenekleri şişirerek kapanır ve kirletici maddeleri kilitler. Doğru kalınlığın ve conta kalitesinin belirtilmemesi, yüzeyin başlangıçta ne kadar iyi cilalandığına veya fırçalandığına bakılmaksızın, erken çukurlaşma ve oksidasyonla sonuçlanacaktır.
Partiden Partiye Tutarlılık
Devasa projelerde görsel bütünlüğün korunması, endüstrinin bilinen bir sorunudur. Mimari projeler genellikle birden fazla aşamadan oluşur ve yıllar süren birkaç ayrı bobin üretimi gerektirir. Bu koşular arasında tutarlı bir görsel eşleşmeyi sürdürmek herkesin bildiği gibi zordur. Bu, özellikle büyük ölçekli mimari ekstrüzyonlarda veya panellerde kullanılan yönlü fırçalanmış yüzeyler için zordur. Fırçalanmış yüzeyler oluşturmak için kullanılan aşındırıcı bantlar zamanla aşınır. Yepyeni bir 120 kumlu kayış, 10.000 fitlik bobin işleyen bir banttan daha keskin, daha derin bir tane üretir. Bu değişiklik, anotlama parametreleri aynı kalsa bile algılanan rengi değiştirerek yüzeyin ışığı nasıl yansıttığını değiştirir.
Bir proje birkaç ay boyunca birden fazla bobin çalışması gerektiriyorsa, ilk partideki paneller son partideki panellerden biraz farklı görünebilir. Bunu azaltmak için, sıkı görsel sınır numuneleri (açık/koyu ve ağır/açık tane sınırları) belirlemek amacıyla bobin tedarikçinizle yakın işbirliği içinde çalışın. Spektrofotometreler kullanarak sıkı Delta E renk toleransları oluşturuyoruz. Ancak spektrofotometreler, yönlü fırçalanmış yüzeyleri doğru bir şekilde okumakta zorluk çekiyor. Bu nedenle kabul edilebilir maksimum aydınlık ve karanlık sınırlarını temsil eden fiziksel sınır numunelerinin mimar tarafından imzalanması gerekmektedir. Tek bir sürekli cephe için tüm malzemenin aynı aşındırıcı bant kurulumu ve anotlama banyosu kimyası kullanılarak sırayla işlenmesini sağlayın.
Çözüm
Her ikisinin de fiziksel bobin örneklerini isteyin fırçalanmış ve aynalı anotlanmış alüminyum kaplamaları karşılaştırın ve bunları bükme ve yapışkan soyulma testleri dahil olmak üzere özel üretim süreçlerinize tabi tutun.
Kaplamanın projenizin parlama azaltma veya lümen çıkışı gereksinimlerini karşıladığından emin olmak için Işık Yansıma Değeri (LRV) veri sayfalarını inceleyin.
Özel rulo şekillendirme veya damgalama işlemleriniz sırasında çatlamayı önlemek için gereken tam alaşımı, temperi ve anodik kalınlığı tanımlamak için bir metalurji ortağınıza danışın.
Koruyucu maskeleme gereksinimlerinizi tanımlayın ve soyulabilir filmin hem son kat hem de üretim makinenizle uyumlu olduğunu doğrulayın.
SSS
S: Fırçalanmış ve aynalı anodize alüminyum arasındaki temel fark nedir?
C: Fark tamamen eloksallamadan önce mekanik yüzey hazırlığında yatmaktadır. Fırçalanmış alüminyum, ışığı dağıtan yönlü, dokulu bir tanecik oluşturmak için aşındırıcı bantların altından geçirilir. Ayna alüminyumu, tüm dokuyu ortadan kaldırmak için yoğun mekanik cilalama ve kimyasal parlatmaya tabi tutulur, bu da eloksal banyosuna girmeden önce mükemmel derecede pürüzsüz, oldukça yansıtıcı bir yüzey elde edilmesini sağlar.
S: Ayna veya fırçalanmış yüzey zamanla çizilir mi?
C: Hayır. Eloksal işlemi, boya veya toz boya gibi uygulanan bir kaplama değil, alüminyum alt tabakaya elektrokimyasal bir entegrasyondur. Koruyucu oksit tabakası doğrudan metalin kendisinden oluştuğu için normal çevre koşulları altında katmanlar halinde soyulamaz, pul pul dökülemez veya çizilemez.
S: Ayna anodize alüminyum, fırçalanmışa göre daha kolay çizilir mi?
C: Anodik katmanın gerçek sertliği her iki yüzey için de aynıdır. Ancak ayna kaplamalar, yüzeyin tamamen pürüzsüz ve yansıtıcı olması nedeniyle mikro çizikleri oldukça görünür hale getirir. Fırçalanmış doku, mevcut yönlü dokusundaki küçük aşınmaları doğal olarak gizleyip kamufle ederek çizilmeye daha dayanıklı görünmesini sağlar.
S: Fırçalanmış ve ayna kaplamalar arasında yapışkan yapıştırmanın farkı nedir?
C: Fırçalanmış alüminyum önemli ölçüde daha iyi yapışma sağlar. Fırçalama işleminin yarattığı mikro doku, mekanik diş sunarak yapısal yapıştırıcıların ve bantların yüzeydeki tepe ve çukurlarla kenetlenmesini sağlar. Ayna kaplamanın ultra pürüzsüz yüzeyi bu topografyadan yoksundur ve genellikle güçlü bağlar elde etmek için özel kimyasal astarlar gerektirir.
S: Fırçalanmış anodize alüminyumu dış mimari uygulamalar için kullanabilir misiniz?
C: Evet, dış mekanlar için şiddetle tavsiye edilir. Anodik katman mükemmel oksidasyon ve UV direnci sağlar. Fırçalanmış doku, tehlikeli parlamayı önlemek için sert güneş ışığını dağıtır ve çevresel aşınmayı, tozu ve küçük etkileri gizleme yeteneği, onu uzun vadeli mimari cepheler için ideal kılar.
S: Eloksallı alüminyum, standart haddelenmiş kaplamadan veya önceden boyanmış bobinden daha mı iyi?
C: Evet, dayanıklılık ve metalik estetik gerektiren uygulamalar için. Anodik oksit tabakası, ham değirmen kaplamalarına zarar veren doğal oksidasyonu önler. Önceden boyanmış bobinlerle karşılaştırıldığında, anotlama yüzey sertliğini artırır, soyulmaz veya kabarmaz ve alüminyumun gerçek, orijinal metalik görünümünü korur.
S: Ayna kaplamalı alüminyumu zarar vermeden nasıl temizlersiniz?
C: Kesinlikle pH nötr temizleyiciler (pH 6-8) ve temiz, tüy bırakmayan mikrofiber bezler kullanmalısınız. Aşındırıcı ovma pedlerinden, sert fırçalardan veya sert alkalin kimyasallardan kaçının; bunlar anodik tabakayı kalıcı olarak aşındıracak veya ayna yüzeyinin yüksek parlaklıktaki berraklığını bozan ince girdap izleri oluşturacaktır.


