एल्युमिनियम कुण्डलको सतह फिनिशले उत्पादनको अन्तिम सौन्दर्य र इच्छित वातावरणमा यसको दीर्घकालीन व्यवहार्यता निर्धारण गर्दछ। गलत फिनिश निर्दिष्ट गर्नाले निर्माण र स्थापनाको क्रममा डाउनस्ट्रीम विफलताहरू निम्त्याउँछ। हामी प्रायः यी असफलताहरू वास्तुकलाको अनुहारमा अत्यधिक चमक, रोल बनाउँदा देखिने माइक्रो-स्क्र्याचिङ, संरचनात्मक प्यानलहरूमा कमजोर टाँस्ने बन्धन, वा उच्च-ट्राफिक क्षेत्रहरूमा मर्मत टाउको दुखाइको रूपमा प्रकट भएको देख्छौं। प्राविधिक रूपमा राम्रो स्पेसिफिकेशन बनाउनको लागि, इन्जिनियरिङ र डिजाइन टोलीहरूले फरक संरचनात्मक, सौन्दर्य, र विभिन्न मेकानिकल तयारीहरू बीचको ट्रेड-अफहरू प्रशोधन गर्नुपर्छ। तपाईंले इलेक्ट्रोकेमिकल बाथमा प्रवेश गर्नु अघि धातुलाई कसरी व्यवहार गरिन्छ भनेर बुझ्न आवश्यक छ। दिशात्मक अनाज र अत्यधिक पालिश गरिएको सतह बीचको छनौटले सामग्रीले प्रकाश, टाँसेर र भौतिक प्रभावसँग कसरी अन्तरक्रिया गर्छ भन्ने परिवर्तन गर्छ। यो गाईडले बनावटी जोखिमहरू कम गर्न र क्षेत्रमा दीर्घकालीन कार्यसम्पादन सुरक्षित गर्न तपाईंले मूल्याङ्कन गर्न आवश्यक पर्ने सटीक प्यारामिटरहरूलाई तोड्छ।
आधारभूत संरक्षण: दुबै फिनिशहरूले एनोडाइजिंग प्रक्रियाको लाभ उठाउँछन् जुन टिकाऊ, अक्सिडेशन-प्रतिरोधी एनोडिक तह सिर्जना गर्न सकिन्छ जुन धातुमा एकीकृत हुन्छ, मानक मिल फिनिशलाई उत्कृष्ट प्रदर्शन गर्दै र फिनिशलाई केवल 'फ्लिङ अफ' हुनबाट रोक्न।
ब्रश गरिएको व्यावहारिकता: ब्रश गरिएको फिनिशले दिशात्मक, मेसिन-फिनिस गरिएको साटन बनावट प्रदान गर्दछ जसले प्रकाश फैलाउँछ, टाँसिएको पकड बढाउँछ, र स्वाभाविक रूपमा औंठाछापहरू, सतहको पहिरन, र सानो खरोंचहरू लुकाउँछ।
मिरर एस्थेटिक्स: मिरर फिनिशले सतहको बनावटलाई पूर्णतया हटाएर अधिकतम परावर्तकता र प्रिमियम, पालिश गरिएको उपस्थिति प्रदान गर्दछ, तर देखिने सतहको ह्रास रोक्न कडा ह्यान्डलिंग र मर्मत प्रोटोकलहरू चाहिन्छ।
निर्णय म्याट्रिक्स: छनोट अन्ततः आवश्यक प्रकाश प्रतिबिम्ब मान (LRV), माध्यमिक प्रशोधन आवश्यकताहरू (जस्तै बन्धन), र अनुप्रयोग वातावरणको भौतिक वास्तविकताहरू (जस्तै, सजावटी ट्रिम बनाम भारी शुल्क वास्तुकला प्यानलहरू) को सन्तुलनमा निर्भर हुन्छ।
Anodized एल्युमिनियम कुंडल समाप्त बुझ्दै
एनोडाइजिंग प्रक्रिया
इलेक्ट्रोकेमिकल एनोडाइजिंग एक नियन्त्रित अक्सीकरण प्रक्रिया हो। यसले कच्चा धातुको सतहलाई सजावटी, टिकाउ, र जंग प्रतिरोधी एनोडिक अक्साइड फिनिशमा रूपान्तरण गर्छ। पेन्ट वा पाउडर कोटिंग्सको विपरीत, एनोडिक तह सतहमा लागू हुँदैन। यो सीधै एल्युमिनियम सब्सट्रेटबाट बढ्छ। कुण्डलीलाई एसिड इलेक्ट्रोलाइट बाथमा डुबाइन्छ। एक विद्युतीय प्रवाह माध्यम मार्फत जान्छ। इलेक्ट्रोलाइटबाट अक्सिजन आयनहरू रिलिज हुन्छन् र सतहमा एल्युमिनियम परमाणुहरूसँग जोडिन्छन्। किनभने यो अक्साइड तह अन्तर्निहित धातुमा पूर्ण रूपमा एकीकृत हुन्छ, यसले छिलाउन, चिप गर्न वा फ्लेक गर्न सक्दैन। परिणामस्वरूप संरचना एक माइक्रोस्कोपिक स्तर मा अत्यधिक छिद्रपूर्ण छ। यदि रंग आवश्यक छ भने यसले रंगहरू अवशोषित गर्न अनुमति दिन्छ। त्यसपछि हामी यसलाई फिनिशमा लक गर्न र क्षरण प्रतिरोधलाई अधिकतम बनाउनको लागि सील गर्छौं। यो निहित स्थायित्व बनाउँछ एनोडाइज्ड एल्युमिनियम दीर्घायु र संरचनात्मक अखण्डताको माग गर्ने अनुप्रयोगहरूको लागि उत्कृष्ट विकल्प हो।
विभेदक रूपमा सतह तयारी
'ब्रश गरिएको' र 'मिरर' शब्दहरूले एनोडाइजिङ प्रक्रिया आफैंलाई वर्णन गर्दैन। तिनीहरूले एनोडाइजिंग अनुक्रम अघि वा समयमा कच्चा एल्युमिनियम कुण्डलीमा लागू गरिएको मेकानिकल वा रासायनिक सतह तयारीलाई सन्दर्भ गर्दछ। एनोडाइजिंग बाथले पहिले नै अवस्थित कुनै पनि सतह टोपोग्राफीलाई सुरक्षित र कडा बनाउँछ। यदि तपाइँ एक एनोडाइजिंग लाइन मार्फत कच्चा, उपचार नगरिएको मिल-फिनिस कुण्डल चलाउनुहुन्छ भने, तपाइँ एक सुरक्षित तर नेत्रहीन असंगत उत्पादन प्राप्त गर्नुहुन्छ। यसले कच्चा धातुको सबै रोलिङ लाइनहरू र धातुकर्म त्रुटिहरू देखाउनेछ। एक विशिष्ट सौन्दर्य प्राप्त गर्न, कुण्डलीलाई ब्रश गरिएको बनावट सिर्जना गर्न विशेष बेल्टहरूद्वारा मेकानिकली रूपमा एब्रेड गर्नुपर्छ। वैकल्पिक रूपमा, यसलाई गहन रूपमा पालिश गर्न सकिन्छ र ऐना सतह सिर्जना गर्न रासायनिक रूपमा उज्यालो गर्न सकिन्छ। यो प्रारम्भिक तयारीले अन्तिम बनावट, हल्का व्यवहार, र समाप्त उत्पादनको स्पर्श भावनालाई निर्देशित गर्दछ।
आधारभूत सफलता मापदण्ड
विशिष्ट फिनिशहरू तुलना गर्नु अघि, तपाईंले एक सफल कुंडल विशिष्टता कस्तो देखिन्छ भनेर स्थापित गर्नुपर्छ। उच्च गुणस्तरको कुण्डललाई रनको सम्पूर्ण चौडाइ र लम्बाइमा लगातार एनोडिक तह मोटाई चाहिन्छ। यो पनि उचित मिश्र धातु चयन आवश्यक छ। उदाहरणका लागि, 5000-श्रृङ्खला मिश्रहरूले उत्कृष्ट एनोडाइजिंग विशेषताहरू र संरचनात्मक बल प्रदान गर्दछ। केही 3000-श्रृङ्खला मिश्रहरूले इलेक्ट्रोकेमिकल बाथ पछि संरचनात्मक स्ट्रिकिङ देखाउन सक्छ। संरचनात्मक आवश्यकताहरू, स्वभाव पदनामहरू, र बेन्ड त्रिज्या सीमाहरूको पालना गैर-वार्ता योग्य आधारभूतहरू हुन्। एकपटक यी इन्जिनियरिङ प्यारामिटरहरू बन्द भएपछि, सतह फिनिशले सामग्रीलाई पूर्ण रूपमा कार्यात्मक सब्सट्रेटबाट समाप्त, अनुप्रयोग-तयार कम्पोनेन्टमा उचाल्छ। यो नियन्त्रित प्रक्रियाले स्टुको-इम्बोस्ड वा कच्चा मिल-फिनिस कुण्डलहरू जस्ता विकल्पहरूलाई ठूलो मात्रामा उत्कृष्ट प्रदर्शन गर्दछ। ती विकल्पहरूमा कडा सुरक्षात्मक अक्साइड तहको अभाव छ।
ब्रश एनोडाइज्ड एल्युमिनियम: विशेषता र व्यापार-अफ
सौन्दर्य प्रोफाइल
ब्रश गरिएको फिनिशलाई प्राय: मेसिन फिनिश वा दिशात्मक साटन फिनिश भनिन्छ। यसले एक अलग रैखिक अन्न सुविधा दिन्छ। हामी एनोडाइजिङ गर्नु अघि घर्षण बेल्ट वा ब्रश अन्तर्गत एल्युमिनियम कोइल पास गरेर यो बनावट प्राप्त गर्छौं। घर्षणको ग्रिट साइजले दाना रेखाहरूको गहिराई र दृश्यता निर्धारण गर्दछ। यसले राम्रो, सूक्ष्म साटनदेखि भारी, आक्रामक ब्रश स्ट्रोकसम्मको भिन्नताहरूको लागि अनुमति दिन्छ। दृश्यात्मक रूपमा, यो फिनिश गैर-प्रतिबिंबित छ। यो सामान्यतया म्याट देखि सेमी-ग्लस स्पेक्ट्रममा ठ्याक्कै मेकानिकल तयारी र त्यसपछिको रासायनिक नक्काशीमा निर्भर हुन्छ। दिशात्मक अन्नले ब्रश रेखाहरूको अक्षमा फैलाएर परिवेशको प्रकाशसँग अन्तरक्रिया गर्दछ। यसले एक मौन, परिष्कृत धातु उपस्थिति सिर्जना गर्दछ। यसले अत्यधिक पालिश गरिएका धातुहरूसँग सम्बन्धित कठोर चमकलाई जोगाउँछ।
प्रदर्शन र रखरखाव वास्तविकता
ब्रश गरिएको सतहको प्राथमिक फाइदा फिल्डमा यसको व्यावहारिक प्रदर्शनमा निहित हुन्छ। टेक्स्चर टोपोग्राफीले दैनिक पहिरन र आँसुको लागि प्राकृतिक छलावरणको रूपमा कार्य गर्दछ। सतह पहिले नै माइक्रोस्कोपिक चुचुराहरू र उपत्यकाहरू द्वारा परिभाषित गरिएको छ। साना घर्षणहरू, स्कफहरू, र वातावरणीय मलबेहरू अवस्थित अन्नको ढाँचामा मिसिन्छन्। फिंगरप्रिन्ट र धब्बाहरू चिल्लो सतहको तुलनामा ब्रश गरिएको सतहमा उल्लेखनीय रूपमा कम देखिन्छन्। यसले कम मर्मतसम्भार जीवनचक्रमा परिणाम दिन्छ। सुविधा प्रबन्धकहरू र अन्त-प्रयोगकर्ताहरूले आधारभूत, नियमित वाइप-डाउनहरूको साथ धातुको उपस्थिति कायम राख्न सक्छन्। तिनीहरूलाई विशेष पॉलिशिंग यौगिकहरू आवश्यक पर्दैन। उच्च-स्पर्श वातावरणहरूको लागि, त्रुटिहरू लुकाउने यो अन्तर्निहित क्षमताले निरन्तर श्रम आवश्यकताहरू घटाउँछ।
माध्यमिक प्रशोधन लाभहरू
निर्माण र विधानसभा दृष्टिकोणबाट, ब्रश गरिएको एल्युमिनियमले माध्यमिक प्रशोधनको लागि फरक फाइदाहरू प्रदान गर्दछ। घर्षण बेल्टहरू द्वारा सिर्जना गरिएको माइक्रो-बनावटले उत्कृष्ट मेकानिकल दाँत प्रदान गर्दछ। जब संरचनात्मक चिपकने, सीलेन्टहरू, वा दोहोरो-पक्षीय औद्योगिक टेपहरू सतहमा लगाइन्छ, चिपकने म्याट्रिक्स ब्रश गरिएको अन्नको माइक्रोस्कोपिक उपत्यकाहरूमा बग्छ। यो मेकानिकल इन्टरलकिङले बन्धनको लागि उपलब्ध सतह क्षेत्रलाई उल्लेखनीय रूपमा बढाउँछ। यसले उच्च बोक्रा र कतरनी शक्तिमा परिणाम दिन्छ। VHB टेपहरू प्रयोग गरेर लुकेका संरचनात्मक सिलिकन ग्लेजि (SSG) वा स्टिफेनर एट्याचमेन्टहरूमा भर परेका आर्किटेक्चरल प्यानलहरूका लागि, ब्रश गरिएको फिनिशले पूर्ण रूपमा चिल्लो सतह भन्दा धेरै भरपर्दो बन्डिंग सब्सट्रेट प्रदान गर्दछ।
आदर्श प्रयोग केसहरू
यसको स्थायित्व, प्रकाश प्रसार, र कम-रखरखाव प्रोफाइलको आधारमा, ब्रश गरिएको एल्युमिनियम माग गरिएको अनुप्रयोगहरूको विस्तृत दायराको लागि मानक विशिष्टता हो। प्रमाणित प्रयोग केसहरू समावेश छन्:
उच्च ट्राफिक वास्तुकला पर्खाल प्यानल र स्तम्भ कभर।
भारी शुल्क उपकरण आवास र औद्योगिक मेसिनरी घेराहरू।
रेफ्रिजरेटरको ढोका र ओभन नियन्त्रण प्यानलहरू जस्ता उपभोक्ता उपकरणहरू।
टिकाउ नेमप्लेटहरू, सम्पत्ति ट्यागहरू, र नियन्त्रण प्यानलहरू।
बाहिरी साइनेज र वेफाइन्डिङ प्रणालीहरू पैदल यात्री अन्तरक्रियामा पर्दा।
लिफ्ट क्याब भित्री र एस्केलेटर क्लेडिंग।
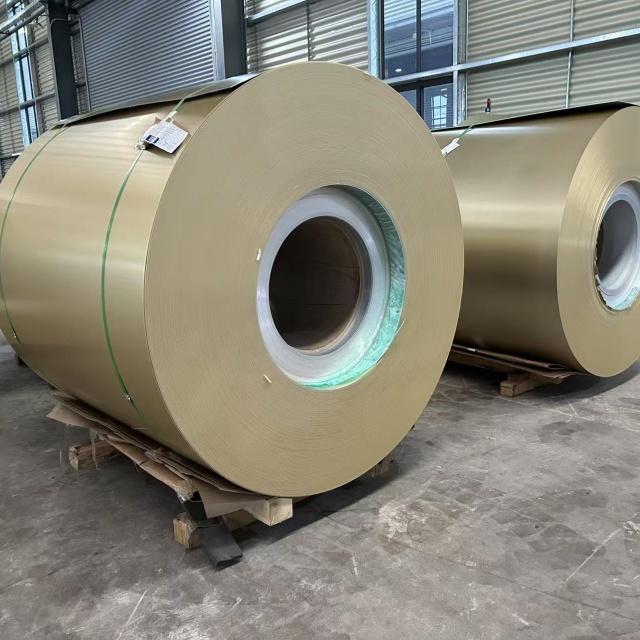
मिरर एनोडाइज्ड एल्युमिनियम: विशेषता र व्यापार-अफ
सौन्दर्य प्रोफाइल
मिरर फिनिशले उच्च चमक, उच्च प्रतिबिम्बित सतह प्रदान गर्दछ। यसले पालिश गरिएको क्रोम वा गिलास ऐनाको नक्कल गर्छ। यो सौन्दर्य प्राप्त गर्न गहन, बहु-चरण मेकानिकल पॉलिशिंग प्रक्रिया चाहिन्छ। यसले कच्चा कुण्डलीबाट सबै सतह बनावट, रोलिङ लाइनहरू, र धातुकर्म त्रुटिहरू पूर्ण रूपमा हटाउँछ। मेकानिकल पालिस पछि, एल्युमिनियम प्रायः रासायनिक रूपमा विशेष एसिड बाथमा उज्यालो हुन्छ। यसले अन्तिम एनोडाइजिङ चरण लक हुनु अघि स्पेक्युलर प्रतिबिम्बलाई अधिकतम बनाउँछ। परिणाम असाधारण स्पष्टता र गहिराईको साथ एक पुरानो, अल्ट्रा-चिकनी सतह हो। ब्रस गरिएको फिनिशको विपरीत जुन प्रकाश छर्छ, मिरर फिनिशले प्रत्यक्ष, स्पेक्युलर प्रतिबिम्ब प्रदान गर्दछ। यसले यसलाई सजावटी अनुप्रयोगहरूको लागि प्रिमियम छनोट बनाउँछ जहाँ दृश्य प्रभाव, प्रकाश हेरफेर, र उच्च-अन्त सौन्दर्य प्राथमिक डिजाइन चालकहरू हुन्।
प्रदर्शन र रखरखाव वास्तविकता
मिरर फिनिशको आश्चर्यजनक सौन्दर्य वास्तविक संसारको वातावरणमा अन्तर्निहित कमजोरीहरूसँग आउँछ। सतह पूर्ण रूपमा चिल्लो र उच्च प्रतिबिम्बित छ। त्यो सतहमा कुनै पनि अवरोध तुरुन्तै स्पष्ट हुन्छ। एकल माइक्रो-स्क्र्याच, धुलोको एक दाग, वा आवारा फिंगरप्रिन्टले प्रकाश समात्नेछ। यो पालिश पृष्ठभूमि विरुद्ध तीव्र रूपमा बाहिर खडा छ। मिरर फिनिश कायम राख्न विशेष, गैर-घर्षक सफाई प्रोटोकलहरू आवश्यक पर्दछ। मानक कागज तौलिया वा नराम्रो कपडाले समयको साथ एनोडिक तहमा राम्रो घुमाउरो चिन्हहरू परिचय गर्न सक्छ। सफाई कर्मचारीहरूले सफा माइक्रोफाइबर कपडाहरू, pH-न्युट्रल समाधानहरू, र विशेष वाइपिंग प्रविधिहरू प्रयोग गर्नुपर्छ। यो दृश्य सतह गिरावट रोक्छ। कडा मर्मत नियमहरू लागू नभएसम्म यसले उच्च-स्पर्श क्षेत्रहरूको लागि मिरर फिनिश कम उपयुक्त बनाउँछ।
आदर्श प्रयोग केसहरू
मिरर फिनिशहरू एप्लिकेसनहरूको लागि निर्दिष्ट गरिएको छ जहाँ परावर्तकता, प्रकाश नियन्त्रण, वा प्रिमियम सौन्दर्यशास्त्र बिल्कुल गैर-वार्तालाप योग्य छन्। सामान्य अनुप्रयोगहरू समावेश छन्:
व्यावसायिक एलईडी फिक्स्चरका लागि प्रकाश रिफ्लेक्टरहरू र प्याराबोलिक लुभरहरू।
सौर्य सांद्रता र थर्मल ऊर्जा सङ्कलन प्यानलहरू।
कस्मेटिक मोटर वाहन ट्रिम र भित्री केबिन उच्चारण।
उच्च-अन्त भित्री सजावटी तत्वहरू, जस्तै खुद्रा प्रदर्शन फिक्स्चर।
अप्टिकल उपकरण कम्पोनेन्टहरू विशेष प्रकाश-बाउनिङ गुणहरू चाहिन्छ।
कस्मेटिक प्याकेजिङ्ग र लक्जरी उपभोक्ता सामान हार्डवेयर।
ब्रश बनाम मिरर एनोडाइज्ड एल्युमिनियम: कोर मूल्याङ्कन आयाम
सूचित स्पेसिफिकेशन बनाउनको लागि, तपाईंले धेरै महत्वपूर्ण इन्जिनियरिङ् र परिचालन आयामहरूमा दुवै फिनिशहरूको मूल्याङ्कन गर्नुपर्छ। हामीले तिनीहरूलाई विस्तृत रूपमा अन्वेषण गर्नु अघि निम्न तालिकाले प्राथमिक भिन्नताहरूको सारांश दिन्छ।
| मूल्यांकन मेट्रिक |
ब्रश समाप्त |
मिरर समाप्त |
| सतह टोपोग्राफी |
माइक्रोस्कोपिक चुचुरा र उपत्यकाहरु संग दिशात्मक अन्न। |
अल्ट्रा-चिकनी, मेकानिकली पालिश गरिएको समतल सतह। |
| प्रकाश परावर्तन |
फैलिएको प्रतिबिम्ब; चमक कम गर्न प्रकाश छर्छ। |
स्पेक्युलर प्रतिबिम्ब; उच्च स्पष्टताको लागि सीधा प्रकाश बाउन्स गर्दछ। |
| स्क्र्याच दृश्यता |
कम। बनावटले स्वाभाविक रूपमा सानो घर्षण र पहिरन लुकाउँछ। |
उच्च। कुनै पनि सतह अवरोध तुरुन्तै देखिने छ। |
| टाँस्ने बन्धन |
उत्कृष्ट। माइक्रो-बनावट बलियो मेकानिकल दाँत प्रदान गर्दछ। |
गरीब देखि निष्पक्ष। संरचनात्मक बन्डहरूको लागि विशेष प्राइमरहरू चाहिन्छ। |
| मर्मतसम्भार आवश्यकताहरू |
कम। मानक व्यावसायिक क्लीनरहरूको साथ आधारभूत वाइप-डाउनहरू। |
उच्च। माइक्रोफाइबर कपडा र गैर-घर्षण प्रविधिहरू आवश्यक छ। |
फिल्डमा स्थायित्व र स्क्र्याच प्रतिरोध
प्रत्येक फिनिशले भौतिक प्रभावलाई कसरी ह्यान्डल गर्छ भनेर तुलना गर्दा, तपाईंले वास्तविक सामग्री कठोरता र क्षतिको दृश्य धारणा बीच भिन्नता देखाउनुपर्छ। एनोडिक तह आफैमा अविश्वसनीय रूपमा कडा छ। यो प्रायः मोह स्केलमा नीलमणिको कठोरतामा पुग्छ। एनोडाइजिंग बाथ प्यारामिटरहरू र कोटिंग मोटाई समान छन् भनी मान्दै, ब्रश गरिएको कुण्डल र मिरर कुण्डलले सतहको कठोरता र स्क्र्याच प्रतिरोधको अधिकार राख्छ। यद्यपि, क्षतिको दृश्यता एकदम फरक छ। उद्योगमा एउटा सामान्य गलत धारणा छ कि मिरर फिनिश भनेको पातलो तह हो जुन सजिलै स्क्र्याच हुन्छ। यो गलत हो। तह मोटाई समान छ, तर ऐना समाप्तमा सतह बनावटको कमीले कुनै पनि क्षति स्पष्ट बनाउँछ। जब कडा वस्तुले सतहमा प्रहार गर्दछ, यसले स्पष्ट अक्साइड तहलाई भाँच्दछ। ऐनाको सतहमा, यो फ्र्याक्चरले प्रकाश छर्छ, अँध्यारो, प्रतिबिम्बित पृष्ठभूमिमा चम्किलो सेतो खरोंच सिर्जना गर्दछ। ब्रश गरिएको सतहमा, त्यही स्क्र्याच अवस्थित दिशात्मक अन्न भित्र हरायो।
प्रकाश प्रतिबिम्ब मान (LRV) र चमक व्यवस्थापन
प्रकाश परावर्तन मान (LRV) ले सबै दिशामा सतहबाट प्रतिबिम्बित दृश्य र प्रयोगयोग्य प्रकाशको कुल मात्रा नाप्छ। तपाईंले ब्रस गरिएको एल्युमिनियमको प्रकाश-डिफ्यूजिङ गुणहरूलाई ऐना फिनिशको स्पेक्युलर प्रतिबिम्बको विरुद्धमा कन्ट्रास्ट गर्नुपर्छ। ब्रश गरिएको एल्युमिनियमले धेरै कोणहरूमा आगमन प्रकाश किरणहरू छर्छ। यो प्रसार उल्लेखनीय रूपमा चमक कम गर्दछ। यसले यसलाई बाहिरी वास्तुकलाको क्ल्याडिङको लागि रुचाइएको छनोट बनाउँछ जहाँ अन्धो प्रतिबिम्बले चालक वा पैदल यात्रीहरूलाई खतरा निम्त्याउन सक्छ। यसको विपरित, मिरर फिनिशले उच्च स्पेक्युलर प्रतिबिम्ब प्रदान गर्दछ। आगमन प्रकाश किरणहरू सतहबाट ठ्याक्कै उही कोणमा उछिन्छन् जुन तिनीहरूले यसलाई हिट गर्छन्। यो सम्पत्ति इनडोर प्रकाश दक्षताको लागि अत्यधिक मूल्यवान छ। व्यावसायिक ट्राफर्स वा हाई-बे लाइटिङ फिक्स्चरहरूमा, मिरर-समाप्त रिफ्लेक्टरले लुमेन आउटपुटलाई अधिकतम बनाउँछ। यसले प्रकाशको स्रोतलाई ठ्याक्कै जहाँ आवश्यक छ त्यहाँ ऊर्जालाई तितरबितर वा अवशोषित नगरी निर्देशित गर्दछ।
टाँस्ने पकड र विधानसभा
एसेम्बली विधिहरूले फिनिश चयनलाई सौन्दर्यशास्त्रको रूपमा लिन्छ। तपाईंले दुवै सतहहरूको बन्धन क्षमताहरू विपरीत हुनुपर्छ। संरचनात्मक चिपकने, डबल-साइड टेपहरू, र सिलिकनहरू तिनीहरूको मूल्याङ्कन गरिएको पील र कतरनी बलहरू प्राप्त गर्न सतह ऊर्जा र मेकानिकल इन्टरलकिङमा निर्भर हुन्छन्। ब्रश गरिएको फिनिशहरू संरचनात्मक चिपकने अनुप्रयोगहरूको लागि धेरै रुचाइन्छ किनभने घर्षण तयारीले कुनै नराम्रो माइक्रो-टोपोग्राफी सिर्जना गर्दछ। मिरर फिनिशले टाँस्नेहरूको लागि महत्त्वपूर्ण चुनौती प्रस्तुत गर्दछ। अति-चिल्लो सतहले चिपकाउनको लागि कुनै मेकानिकल दाँत प्रदान गर्दैन। यदि तपाईंले मिरर-समाप्त कुण्डलीमा कम्पोनेन्टहरू बन्ड गर्नुपर्छ भने, तपाईंले सम्भवतः विशेष रासायनिक प्राइमरहरू वा प्लाज्मा सतह उपचारहरू निर्दिष्ट गर्न आवश्यक हुनेछ। वैकल्पिक रूपमा, तपाईंले रिभेट्स वा लुकाइएको स्टडहरू जस्ता मेकानिकल फास्टनरहरूको पक्षमा टाँस्ने वस्तुहरू पूर्ण रूपमा त्याग्न सक्नुहुन्छ।
लागत प्रभाव र स्केलेबिलिटी
तपाईंले दुई फिनिशहरू बीचको लागत डेल्टा विश्लेषण गर्नुपर्छ, विशेष गरी ठूलो मात्रामा उत्पादन रनहरूको लागि। मिरर फिनिशलाई सामान्यतया अधिक गहन मेकानिकल पालिशिङ, धेरै बफिङ चरणहरू, र एनोडाइज गर्नु अघि रासायनिक उज्यालो बाथ चाहिन्छ। यो विस्तारित प्रशोधन समयले निर्माण लागत बढाउँछ। यसबाहेक, मिरर फिनिशलाई कडा गुणस्तर नियन्त्रण चाहिन्छ। एक सानो धातुकर्म समावेश वा पालिश दबाव मा एक सानो भिन्नता एक अस्वीकृत ब्याच परिणाम हुन सक्छ। यसले ठूलो कुण्डल रनहरूमा समग्र उपज र प्रति-वर्ग-फुट मूल्य निर्धारणलाई असर गर्छ। ब्रश फिनिश सामान्यतया अधिक स्केलेबल र उत्पादन को समयमा क्षमाशील छन्। तिनीहरूले उच्च उपज र उच्च मात्रा निर्माणको लागि अधिक अनुमानित नेतृत्व समयको परिणाम दिन्छ।
सरसफाई प्रोटोकल र दीर्घकालीन मर्मतसम्भार
प्रत्येक फिनिश कायम राख्नको लागि जीवनचक्र लागत प्रारम्भिक विशिष्टता मा कारक हुनुपर्छ। अन्त-प्रयोगकर्तासँग मर्मत अपेक्षाहरू रूपरेखा गर्नुहोस्। ब्रश गरिएको सतहहरूलाई आधारभूत वाइप-डाउन प्रक्रियाहरू आवश्यक पर्दछ। तिनीहरूले सौन्दर्य अपमान नगरी मानक व्यावसायिक सफाई एजेन्टहरू र मानक चौकीदार कपडाहरू सामना गर्न सक्छन्। मिरर फिनिशले कडा, रासायनिक-संवेदनशील आहारहरूको माग गर्दछ। एनोडिक तहलाई नक्काशी गर्नबाट जोगिनका लागि क्लीनरहरू कडा रूपमा pH-तटस्थ (pH 6 र 8 बीचको) हुनुपर्छ। घर्षण प्याडहरू, कडा ब्रशहरू, वा कठोर क्षारीय रसायनहरूले स्थायी रूपमा ऐनाको सतहलाई बादल वा स्क्र्याच गर्दछ। यदि एप्लिकेसन वातावरणले नाजुक मर्मतसम्भारको यो स्तरलाई समर्थन गर्न सक्दैन भने, मिरर फिनिश तुरुन्तै धुंधला, खरानी भएको आँखामा घट्नेछ।
कार्यान्वयन जोखिम र न्यूनीकरण रणनीतिहरू
ह्यान्डलिंग र निर्माण कमजोरीहरू
फ्याब्रिकेशन फ्लोर हो जहाँ सबैभन्दा धेरै सतह क्षति हुन्छ। तपाईंले रोल गठन, मुद्रांकन, वा झुकाउने कार्यहरू गर्दा सतह मारिङ्गको जोखिमहरू विस्तार गर्नुपर्छ। फोरमिङ डाइज, फिड रोलर वा प्रेस ब्रेकसँग धातु-देखि-धातुको सम्पर्कले एनोडिक तहलाई सजिलै स्क्र्याच गर्न सक्छ। मिरर फिनिशको लागि यो जोखिम तीव्र रूपमा उच्च छ। कुण्डलीलाई रोल पूर्वमा खुवाउँदा, एल्युमिनियम र स्टिल बीचको घर्षणले तातो र यान्त्रिक तनाव उत्पन्न गर्दछ। यदि तपाईंले पर्याप्त स्नेहन वा सुरक्षात्मक मास्किङ बिना ऐना-समाप्त कुण्डल चलाउनुभयो भने, मरहरू अनिवार्य रूपमा सतहमा पित्त हुनेछन्। एल्युमिनियम अक्साइडको माइक्रोस्कोपिक टुक्राहरू स्टिल टुलिङमा स्थानान्तरण गर्दा ग्यालिंग हुन्छ। एकपटक टुलिङ दूषित भएपछि, यसले गहिरो, अपूरणीय गाउजहरू छोडेर, कुण्डलको प्रत्येक पछिल्लो रैखिक खुट्टामा तान्नेछ।
यी कमजोरीहरूलाई कम गर्न, तपाईंले कडा ह्यान्डलिंग प्रोटोकलहरू लागू गर्नुपर्छ। मिलको कुण्डलीमा सिधै लागू हुने सुरक्षात्मक स्ट्रिपयोग्य फिल्महरू (मास्किङ) निर्दिष्ट गर्ने जस्ता शमन रणनीतिहरू सिफारिस गर्नुहोस्। मिरर कोइलहरूको लागि, उच्च-गुणस्तरको पोलिथिलीन (PE) वा पोलिभिनिल क्लोराइड (PVC) फिल्म निर्दिष्ट गर्नुहोस्। यो फिल्म सम्पूर्ण मुद्रांकन वा रोल-बनाउने प्रक्रियामा धातुमा रहन्छ। यो अन्तिम स्थापना पछि मात्र बन्द छ। गहिरो ड्र अप अपरेसनहरूको लागि, तपाईंले मास्किङ टाँस्नेले क्रस-लिङ्क गर्दैन र उच्च दबाबमा एनोडिक तहमा स्थायी रूपमा बन्ड गर्दैन भनेर पनि प्रमाणित गर्नुपर्छ। थप रूपमा, फेब्रिकेशन उपकरणहरूले पोलियुरेथेन रोलरहरू प्रयोग गरेको प्रमाणित गर्नुहोस् र पर्याप्त क्लियरेन्सको साथ राम्रोसँग पालिश गरिएको छ।
कठोरता र पागलपन
पूर्व-एनोडाइज्ड कुण्डलीको प्रमुख इन्जिनियरिङ वास्तविकता यो हो कि यसले झुकाउने तनावहरूमा कसरी व्यवहार गर्छ। एनोडिक तह एक एल्युमिनियम अक्साइड सिरेमिक हो। यसमा शून्य लचकता छ। जब तपाइँ पूर्व-एनोडाइज्ड कुण्डलको टुक्रालाई 90-डिग्री कोणमा झुकाउनुहुन्छ, बेन्डको बाहिरी त्रिज्या फैलिन्छ। एल्युमिनियम सब्सट्रेट उत्पादन गर्छ, तर सिरेमिक कोटिंग भाँचिन्छ। यो माइक्रो क्र्याकिंगलाई क्रेजिङ भनिन्छ। आर्किटेक्चरल एप्लिकेसनहरूमा, गम्भीर क्रेजिङ जालले फोहोर र आर्द्रतालाई फ्याँक्छ, समयको साथमा झुण्डिएको छेउमा देखिने अँध्यारो रेखा सिर्जना गर्दछ।
तपाईंले यस क्रेजिङले अन्तिम उत्पादनलाई कसरी असर गर्छ भनेर छलफल गर्नुपर्छ। जबकि क्रेजिङले सामान्यतया जंग प्रतिरोधमा सम्झौता गर्दैन, यो नेत्रहीन रूपमा अप्ठ्यारो हुन सक्छ। यो झुण्डको त्रिज्यामा फ्रोस्टेड वा सुस्त रेखाको रूपमा देखिन्छ। मिश्र धातु चयन र स्वभावले कुण्डलीको कठोरता र सुदृढतालाई कसरी असर गर्छ भनेर व्याख्या गर्नुहोस्। क्रेजिङ नियन्त्रण गर्न, तपाईंले धातु मोटाई (T-त्रिज्या) को सापेक्ष मोडेल त्रिज्या इन्जिनियर गर्नुपर्छ। एक 1T बन्डले कक्षा I एनोडिक कोटिंगमा गम्भीर क्रेजिंग निम्त्याउँछ। हामी न्यूनतम 2T वा 3T बेन्ड त्रिज्याका साथ प्रोफाइलहरू डिजाइन गर्न सिफारिस गर्छौं। थप रूपमा, एक नरम स्वभाव निर्दिष्ट गर्नाले अन्तर्निहित धातुलाई मोन्डको समयमा थप समान रूपमा प्रवाह गर्न अनुमति दिन्छ, एनोडिक तहमा स्थानीयकृत तनाव सांद्रता कम गर्दछ।
| मिश्र धातु र टेम्पर |
फॉर्मेबिलिटी (बेन्ड रेडियस) |
एनोडाइजिंग गुणस्तर |
विशिष्ट अनुप्रयोग |
| 5005-H14 |
उत्कृष्ट (1T - 2T) |
उत्कृष्ट (स्पष्ट र रंग) |
आर्किटेक्चरल प्यानल, जटिल रोल गठन। |
| 5005-H34 |
राम्रो (2T - 3T) |
उत्कृष्ट (स्पष्ट र रंग) |
समतल प्यानल, मध्यम झुकाव। |
| 3003-H14 |
उत्कृष्ट (1T - 2T) |
निष्पक्ष (संरचनात्मक स्ट्रेकिंगको प्रवण) |
लुकाइएको फ्ल्यासिङ, चित्रित सब्सट्रेटहरू। |
| ६०६१-टी६ |
खराब (ठूलो त्रिज्या आवश्यक छ) |
राम्रो (अलिकति पहेंलो रंग) |
संरचनात्मक घटक, भारी मेसिन। |
वातावरणीय एक्सपोजर
अभिप्रेत स्थापना वातावरणले एनोडिक तहको आवश्यक मोटाई निर्धारण गर्दछ। तटीय नुन स्प्रे, तीव्र यूवी एक्सपोजर, र औद्योगिक रासायनिक नतिजा सहित कठोर वातावरणको प्रभाव बारे छलफल गर्नुहोस्। तटीय वातावरणले वायुजनित क्लोराइडहरू परिचय गर्दछ जसले आक्रामक रूपमा धातुको सतहहरूलाई आक्रमण गर्दछ। औद्योगिक क्षेत्रहरूले सल्फर डाइअक्साइड र नाइट्रोजन अक्साइडहरूमा निर्माण सामग्रीहरू उजागर गर्छन्। सतह फिनिश (ब्रश वा ऐना) ले जंग प्रतिरोध हुदैन; एनोडिक तह मोटाई गर्छ।
सही एनोडिक कोटिंग मोटाई निर्दिष्ट गर्ने महत्त्वलाई जोड दिनुहोस्। आन्तरिक वा लाइट-ड्युटी अनुप्रयोगहरूको लागि, एक मानक व्यावसायिक कोटिंग पर्याप्त हुन सक्छ। जे होस्, बाहिरी वास्तुकला अनुप्रयोगहरू तत्वहरूमा पर्दाफासका लागि, तपाईंले कक्षा I (न्यूनतम 0.7 मिलि मोटाई) वा कक्षा II (न्यूनतम 0.4 मिलि मोटाई) एनोडिक कोटिंग निर्दिष्ट गर्नुपर्छ। अक्साइड तह जति गाढा हुन्छ, कच्चा एल्युमिनियम सब्सट्रेटमा पुग्ने संक्षारक तत्वहरूको बाटो त्यति नै लामो हुन्छ। यसबाहेक, एनोडाइजिंग बाथ पछ्याउने सील प्रक्रियाले दीर्घकालीन प्रदर्शनलाई निर्देशित गर्दछ। उचित हाइड्रोथर्मल सीलले एल्युमिनियम अक्साइडलाई हाइड्रेट गर्छ, छिद्रहरू सुन्निन्छ र प्रदूषकहरूलाई बन्द गर्छ। सही मोटाई र सिल गुणस्तर निर्दिष्ट गर्न असफल भएमा प्रारम्भिक रूपमा सतहलाई जतिसुकै राम्रोसँग पालिश गरिएको वा ब्रश गरिएको भएता पनि समयपूर्व पिटिङ् र अक्सिडेशन हुनेछ।
ब्याच-देखि-ब्याच स्थिरता
ठूला परियोजनाहरूमा दृश्य एकरूपता कायम राख्नु एक ज्ञात उद्योग चुनौती हो। आर्किटेक्चरल परियोजनाहरू प्राय: धेरै चरणहरू फैलाउँछन्, धेरै अलग कुंडल उत्पादन वर्षको अवधिमा चलाउन आवश्यक हुन्छ। यी रनहरूमा लगातार भिजुअल म्याच कायम राख्न कुख्यात रूपमा गाह्रो छ। यो विशेष गरी ठूलो मात्रामा आर्किटेक्चरल एक्सट्रुसन वा प्यानलिङमा प्रयोग हुने दिशात्मक ब्रश फिनिशहरूसँग चुनौतीपूर्ण छ। ब्रश फिनिशहरू सिर्जना गर्न प्रयोग गरिने घर्षण बेल्टहरू समयको साथमा झर्छन्। एकदम नयाँ 120-ग्रिट बेल्टले 10,000 फिट कुण्डललाई प्रशोधन गरेको बेल्ट भन्दा तीव्र, गहिरो दाना उत्पादन गर्छ। यो भिन्नताले सतहले प्रकाशलाई प्रतिबिम्बित गर्ने तरिकालाई परिवर्तन गर्छ, एनोडाइजिंग प्यारामिटरहरू समान रहँदा पनि कथित रंग परिवर्तन गर्दछ।
यदि कुनै परियोजनालाई धेरै महिनाहरूमा धेरै कुण्डल चलाउन आवश्यक छ भने, पहिलो ब्याचका प्यानलहरू अन्तिम ब्याचका प्यानलहरू भन्दा अलि फरक देखिन सक्छन्। यसलाई कम गर्नको लागि, कडा भिजुअल सीमा नमूनाहरू (हल्का/गाढा र भारी/हल्का अन्न सीमाहरू) स्थापना गर्न तपाईंको कुण्डल आपूर्तिकर्तासँग नजिकबाट काम गर्नुहोस्। हामीले स्पेक्ट्रोफोटोमिटरहरू प्रयोग गरेर कडा डेल्टा ई रङ सहिष्णुताहरू स्थापना गर्छौं। यद्यपि, स्पेक्ट्रोफोटोमिटरहरू सही दिशात्मक ब्रश फिनिशहरू पढ्न संघर्ष गर्छन्। तसर्थ, अधिकतम स्वीकार्य प्रकाश र अँध्यारो सीमाहरू प्रतिनिधित्व गर्ने भौतिक सीमा नमूनाहरू वास्तुकारद्वारा हस्ताक्षर गरिएको हुनुपर्छ। एउटै घर्षण बेल्ट सेटअप र एनोडाइजिंग बाथ केमिस्ट्री प्रयोग गरेर एकल निरन्तर अनुहारको लागि सबै सामग्री क्रमिक रूपमा प्रशोधन गरिएको सुनिश्चित गर्नुहोस्।
निष्कर्ष
दुबैको भौतिक कुण्डली नमूनाहरू अनुरोध गर्नुहोस् ब्रश बनाम मिरर एनोडाइज्ड एल्युमिनियम फिनिश र तिनीहरूलाई झुकाउने र टाँसने बोक्रा परीक्षणहरू सहित तपाईंको विशिष्ट निर्माण प्रक्रियाहरूको अधीनमा।
फिनिशले तपाईंको प्रोजेक्टको चमक घटाउने वा लुमेन आउटपुट आवश्यकताहरू पूरा गरेको छ भनी सुनिश्चित गर्न लाइट रिफ्लेकन्स मान (LRV) डेटा पानाहरूको समीक्षा गर्नुहोस्।
धातु विज्ञान साझेदारसँग परामर्श गर्नुहोस् सटीक मिश्र धातु, स्वभाव, र एनोडिक मोटाईलाई परिभाषित गर्नको लागि तपाईंको विशिष्ट रोल गठन वा स्ट्याम्पिङ सञ्चालनको क्रममा क्रेजिंग रोक्न आवश्यक छ।
तपाईंको सुरक्षात्मक मास्किङ आवश्यकताहरू परिभाषित गर्नुहोस्, स्ट्रिपयोग्य फिल्म दुवै फिनिश र तपाईंको निर्माण मेसिनरीसँग उपयुक्त छ भनेर पुष्टि गर्नुहोस्।
FAQ
प्रश्न: ब्रश र ऐना एनोडाइज्ड एल्युमिनियम बीचको मुख्य भिन्नता के हो?
A: भिन्नता एनोडाइज गर्नु अघि मेकानिकल सतहको तयारीमा पूर्ण रूपमा निहित छ। ब्रस गरिएको एल्युमिनियमलाई दिशात्मक, टेक्सचर्ड ग्रेन बनाउनको लागि घर्षण बेल्ट अन्तर्गत चलाइन्छ जसले प्रकाश फैलाउँछ। मिरर एल्युमिनियमले सबै बनावट हटाउन गहन मेकानिकल पालिशिङ र रासायनिक उज्यालो पार्छ, परिणामस्वरूप एनोडाइजिंग बाथमा प्रवेश गर्नु अघि पूर्ण रूपमा चिल्लो, उच्च प्रतिबिम्बित सतह हुन्छ।
प्रश्न: के ऐना वा ब्रश फिनिश समय संग स्क्र्याच बन्द हुनेछ?
A: होइन। एनोडाइजिङ प्रक्रिया एल्युमिनियम सब्सट्रेटमा इलेक्ट्रोकेमिकल एकीकरण हो, पेन्ट वा पाउडर कोट जस्तो लागू गरिएको कोटिंग होइन। सुरक्षात्मक अक्साइड तह धातुबाटै सिधै बढेको हुनाले, यसले सामान्य वातावरणीय अवस्थाहरूमा तहहरूमा छिल्न, फ्लेक गर्न वा स्क्र्याच गर्न सक्दैन।
प्रश्न: के ऐना एनोडाइज्ड एल्युमिनियम स्क्र्याच ब्रश भन्दा धेरै सजिलै हुन्छ?
A: एनोडिक तहको वास्तविक कठोरता दुबै फिनिशको लागि समान छ। यद्यपि, मिरर फिनिशहरूले माइक्रो-स्क्र्याचहरूलाई अत्यधिक दृश्यात्मक बनाउँदछ किनभने सतह पूर्ण रूपमा चिल्लो र प्रतिबिम्बित हुन्छ। ब्रश गरिएको बनावटले यसको अवस्थित दिशात्मक दाना भित्र साना घर्षणहरूलाई स्वाभाविक रूपमा लुकाउँछ र छ्याप्छ, यसले यसलाई थप स्क्र्याच-प्रतिरोधी देखिन्छ।
Q: कसरी टाँस्ने बन्धन ब्रश र मिरर फिनिश बीच फरक छ?
A: ब्रश गरिएको एल्युमिनियमले उल्लेखनीय रूपमा राम्रो टाँसेको बन्धन प्रदान गर्दछ। माझ्ने प्रक्रियाद्वारा सिर्जना गरिएको माइक्रो-टेक्स्चरले मेकानिकल दाँत प्रदान गर्दछ, संरचनात्मक टाँस्ने र टेपहरूलाई सतहको चुचुराहरू र उपत्यकाहरूसँग इन्टरलक गर्न अनुमति दिन्छ। मिरर फिनिशको अति-चिल्लो सतहमा यस टोपोग्राफीको अभाव हुन्छ, प्रायः बलियो बन्धनहरू प्राप्त गर्न विशेष रासायनिक प्राइमरहरू आवश्यक पर्दछ।
Q: के तपाइँ बाहिरी वास्तुकला अनुप्रयोगहरूको लागि ब्रश एनोडाइज्ड एल्युमिनियम प्रयोग गर्न सक्नुहुन्छ?
A: हो, यो अत्यधिक बाहिरी लागि सिफारिस गरिएको छ। एनोडिक तहले उत्कृष्ट अक्सीकरण र यूवी प्रतिरोध प्रदान गर्दछ। ब्रश गरिएको बनावटले खतरनाक चमक रोक्न कठोर सूर्यको किरण फैलाउँछ, र यसको वातावरणीय पहिरन, धुलो र साना प्रभावहरू लुकाउने क्षमताले यसलाई दीर्घकालीन वास्तुकलाको अनुहारको लागि आदर्श बनाउँछ।
प्रश्न: के एनोडाइज्ड एल्युमिनियम मानक मिल फिनिश वा प्रिपेन्टेड कोइल भन्दा राम्रो छ?
A: हो, स्थायित्व र धातुको सौन्दर्य आवश्यक पर्ने अनुप्रयोगहरूको लागि। एनोडिक अक्साइड तहले प्राकृतिक अक्सिडेशनलाई रोक्छ जसले कच्चा मिल फिनिशलाई विपत्ति गर्छ। प्रीपेन्टेड कुण्डलको तुलनामा, एनोडाइजिङले सतहको कठोरता सुधार गर्छ, छाला वा छाला गर्न सक्दैन, र एल्युमिनियमको साँचो, प्रामाणिक धातुको उपस्थिति कायम राख्छ।
Q: तपाइँ कसरी मिरर फिनिश एल्युमिनियमलाई क्षति नगरी सफा गर्नुहुन्छ?
A: तपाईंले कडाईका साथ pH-न्यूट्रल क्लीनरहरू (pH 6-8) र सफा, लिन्ट-रहित माइक्रोफाइबर कपडाहरू प्रयोग गर्नुपर्छ। घर्षण स्क्रबिङ प्याडहरू, कडा ब्रशहरू, वा कठोर क्षारीय रसायनहरूबाट जोगिनुहोस्, किनकि यसले स्थायी रूपमा एनोडिक तहलाई कोर्छ वा राम्रो घुमाउरो चिन्हहरू प्रस्तुत गर्दछ जसले ऐनाको सतहको उच्च-चमकको स्पष्टतालाई नष्ट गर्दछ।


