Površinska obdelava aluminijaste tuljave narekuje končno estetiko izdelka in njegovo dolgoročno sposobnost preživetja v predvidenem okolju. Določanje napačne končne obdelave vodi do napak na koncu toka med izdelavo in namestitvijo. Pogosto opazimo, da se te napake kažejo kot čezmerno bleščanje na arhitekturnih fasadah, vidne mikropraske med valjanjem, slaba lepilna vezava na strukturne plošče ali glavoboli pri vzdrževanju na območjih z velikim prometom. Za izdelavo tehnično zanesljive specifikacije morajo inženirske in oblikovalske ekipe oceniti različne strukturne, estetske in predelovalne kompromise med različnimi mehanskimi pripravami. Razumeti morate, kako je kovina obdelana, preden vstopi v elektrokemično kopel. Izbira med usmerjeno zrnatostjo in visoko polirano površino spremeni interakcijo materiala s svetlobo, lepili in fizičnim vplivom. Ta vodnik razčlenjuje natančne parametre, ki jih morate oceniti, da zmanjšate tveganja izdelave in zagotovite dolgoročno delovanje na terenu.
Osnovna zaščita: oba zaključka izkoriščata postopek eloksiranja za ustvarjanje trpežne anodne plasti, odporne proti oksidaciji, ki je vgrajena v kovino, s čimer prekaša standardne zaključne obdelave in preprečuje, da bi se končna obdelava preprosto 'odluščila'.
Krtačena praktičnost: Brušeni zaključki ponujajo usmerjeno, strojno obdelano satenasto teksturo, ki razprši svetlobo, izboljša oprijem lepila in naravno prikrije prstne odtise, obrabo površine in manjše praske.
Zrcalna estetika: Zrcalni zaključki zagotavljajo največjo odsevnost in vrhunski, poliran videz s popolno odstranitvijo površinske teksture, vendar zahtevajo stroge protokole ravnanja in vzdrževanja, da se prepreči vidna degradacija površine.
Odločitvena matrica: Izbira je na koncu odvisna od uravnoteženja zahtevane vrednosti odboja svetlobe (LRV), potreb po sekundarni obdelavi (kot je lepljenje) in fizične realnosti aplikacijskega okolja (npr. okrasne obloge v primerjavi z težkimi arhitekturnimi ploščami).
Razumevanje končnih oblog iz anodiziranega aluminija
Postopek anodiziranja
Elektrokemična anodizacija je nadzorovan oksidacijski proces. Surovo kovinsko površino pretvori v okrasno, trajno in proti koroziji odporno anodno oksidno površino. Za razliko od barv ali prašnih premazov se anodna plast ne nanaša na površino. Raste neposredno iz aluminijaste podlage. Tuljava je potopljena v kopel s kislim elektrolitom. Skozi medij teče električni tok. Kisikovi ioni se sprostijo iz elektrolita in se združijo z atomi aluminija na površini. Ker se ta oksidna plast popolnoma vključi v spodnjo kovino, se ne more luščiti, odkrušiti ali luščiti. Nastala struktura je zelo porozna na mikroskopski ravni. To mu omogoča, da absorbira barvila, če je potrebno barvanje. Nato ga zapremo, da se zaskoči v zaključek in poveča odpornost proti koroziji. Ta inherentna vzdržljivost naredi anodiziran aluminij odlična izbira za aplikacije, ki zahtevajo dolgo življenjsko dobo in strukturno celovitost.
Priprava površine kot diferenciator
Izraza 'brušeno' in 'zrcalno' ne opisujeta samega postopka eloksiranja. Nanašajo se na mehansko ali kemično pripravo površine, ki se nanese na tuljavo iz surovega aluminija pred ali med zaporedjem eloksiranja. Anodizirajoča kopel preprosto ohrani in utrdi kakršno koli topografijo površine, ki že obstaja. Če surovo, neobdelano rezkarsko obdelano tuljavo napeljete skozi linijo za eloksiranje, dobite zaščiten, a vizualno nedosleden izdelek. Prikazal bo vse valjarske linije in metalurške nepopolnosti surove kovine. Da bi dosegli posebno estetiko, je treba tuljavo mehansko obrusiti s posebnimi trakovi, da se ustvari brušena tekstura. Lahko pa ga tudi intenzivno poliramo in kemično posvetlimo, da ustvarimo zrcalno površino. Ta začetna priprava narekuje končno teksturo, svetlobo in otipljiv občutek končnega izdelka.
Osnovna merila uspeha
Preden primerjate določene zaključke, morate ugotoviti, kako izgleda uspešna specifikacija tuljave. Visokokakovostna tuljava zahteva enakomerno debelino anodne plasti po celotni širini in dolžini niza. Prav tako zahteva pravilno izbiro zlitine. Na primer, zlitine serije 5000 ponujajo odlične lastnosti anodiziranja in strukturno trdnost. Nekatere zlitine serije 3000 lahko kažejo strukturne proge po elektrokemični kopeli. Upoštevanje strukturnih zahtev, označb temperamenta in omejitev upogibnih polmerov so izhodišča, o katerih se ni mogoče pogajati. Ko so ti inženirski parametri zaklenjeni, površinska obdelava povzdigne material iz povsem funkcionalne podlage v končno komponento, pripravljeno za uporabo. Ta nadzorovan postopek močno prekaša alternative, kot so tuljave z reliefom iz štukature ali neobdelane obdelave. Te alternative nimajo utrjene zaščitne oksidne plasti.
Brušen anodiziran aluminij: značilnosti in kompromisi
Estetski profil
Brušeni zaključek se pogosto imenuje strojni zaključek ali usmerjen satenast zaključek. Ima izrazito linearno zrnatost. To teksturo dosežemo tako, da aluminijasto tuljavo pred eloksiranjem prepeljemo pod abrazivne trakove ali krtače. Velikost zrna abraziva narekuje globino in vidnost linij zrn. To omogoča variacije, ki segajo od finega, subtilnega satena do močnega, agresivnega potega s čopičem. Vizualno je ta zaključek neodbojen. Običajno sodi v spekter mat do polsijajnega, odvisno od natančne mehanske priprave in kasnejšega kemičnega jedkanja. Usmerjena zrnatost deluje z ambientalno svetlobo tako, da jo razprši vzdolž osi linij čopiča. To ustvari zamolkel, prefinjen kovinski videz. Izogne se ostremu bleščanju, ki je povezano z visoko poliranimi kovinami.
Realnost delovanja in vzdrževanja
Glavna prednost brušene površine je njena praktična učinkovitost na terenu. Teksturirana topografija deluje kot naravna kamuflaža za vsakodnevno obrabo. Površje je že definirano z mikroskopskimi vrhovi in dolinami. Manjše odrgnine, odrgnine in umazanija iz okolja se zlijejo z obstoječim zrnatim vzorcem. Prstni odtisi in madeži so na brušeni površini znatno manj vidni kot na gladki. Posledica tega je nizek življenjski cikel vzdrževanja. Upravljavci objektov in končni uporabniki lahko ohranijo videz kovine z osnovnimi, rutinskimi brisanjem. Ne potrebujejo posebnih polirnih spojin. Za okolja z visokim dotikom ta inherentna sposobnost skrivanja nepopolnosti drastično zmanjša stalne zahteve po delu.
Prednosti sekundarne obdelave
Z vidika izdelave in sestavljanja nudi brušeni aluminij izrazite prednosti za sekundarno obdelavo. Mikrotekstura, ki jo ustvarijo abrazivni trakovi, zagotavlja vrhunske mehanske zobe. Ko se na površino nanesejo strukturna lepila, tesnilne mase ali dvostranski industrijski trakovi, lepilna matrica teče v mikroskopske doline brušenega zrna. Ta mehanska povezava znatno poveča površino, ki je na voljo za lepljenje. Posledica tega je večja trdnost na lupljenje in strig. Za arhitekturne plošče, ki se zanašajo na skrito strukturno silikonsko zasteklitev (SSG) ali pritrditve ojačitve z uporabo trakov VHB, brušen zaključek zagotavlja veliko bolj zanesljivo vezno podlago kot popolnoma gladka površina.
Idealni primeri uporabe
Na podlagi svoje vzdržljivosti, difuzije svetlobe in profila, ki ne zahteva vzdrževanja, je brušeni aluminij standardna specifikacija za široko paleto zahtevnih aplikacij. Preverjeni primeri uporabe vključujejo:
Visokoprometne arhitekturne stenske plošče in pokrovi stebrov.
Ohišja za težko opremo in ohišja industrijskih strojev.
Plošče potrošniških aparatov, kot so vrata hladilnika in nadzorne plošče pečic.
Trpežne tablice z imeni, oznake sredstev in nadzorne plošče.
Zunanji znaki in sistemi za iskanje poti, izpostavljeni interakciji pešcev.
Notranjost kabine dvigala in obloga tekočih stopnic.
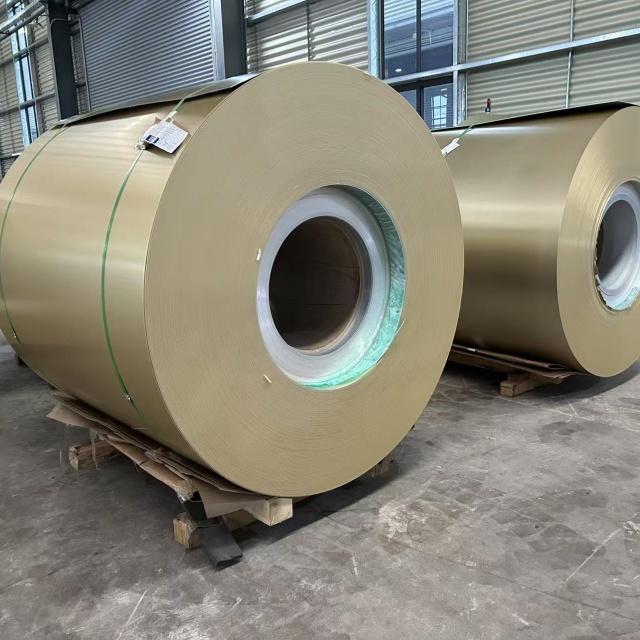
Zrcalno anodiziran aluminij: značilnosti in kompromisi
Estetski profil
Zrcalni premaz zagotavlja visoko sijajno površino z visoko refleksijo. Posnema videz poliranega kroma ali steklenih ogledal. Za doseganje te estetike je potreben intenziven, večstopenjski mehanski postopek poliranja. To popolnoma odstrani vso površinsko teksturo, kotalne linije in metalurške nepopolnosti iz neobdelane tuljave. Po mehanskem poliranju se aluminij pogosto kemično posvetli v posebni kislinski kopeli. To maksimira zrcalni odboj, preden se zadnji korak anodiziranja zaklene v zaključku. Rezultat je neokrnjena, izjemno gladka površina z izjemno jasnostjo in globino. Za razliko od brušenih zaključkov, ki razpršijo svetlobo, zrcalni zaključek zagotavlja neposreden, zrcalni odboj. Zaradi tega je vrhunska izbira za dekorativne aplikacije, kjer so glavni dejavniki oblikovanja vizualni učinek, manipulacija s svetlobo in vrhunska estetika.
Realnost delovanja in vzdrževanja
Osupljiva estetika zrcalne prevleke je opremljena z vgrajenimi ranljivostmi v okoljih resničnega sveta. Površina je popolnoma gladka in visoko odbojna. Vsaka motnja na tej površini postane takoj očitna. Ena sama mikropraska, delček prahu ali potepuški prstni odtis bodo ujeli svetlobo. Močno izstopa na poliranem ozadju. Ohranjanje zrcalne končne obdelave zahteva posebne, neabrazivne protokole čiščenja. Standardne papirnate brisače ali grobe krpe lahko sčasoma v anodno plast vnesejo drobne sledi vrtinčenja. Čistilno osebje mora uporabljati čiste krpe iz mikrovlaken, pH-nevtralne raztopine in posebne tehnike brisanja. To preprečuje vidno degradacijo površine. Zaradi tega so zrcalni zaključki manj primerni za območja z visokim dotikom, razen če se izvajajo strogi režimi vzdrževanja.
Idealni primeri uporabe
Zrcalni zaključki so določeni za aplikacije, kjer se o odsevnosti, nadzoru svetlobe ali vrhunski estetiki ni mogoče pogajati. Pogoste aplikacije vključujejo:
Reflektorji za razsvetljavo in parabolične žaluzije za komercialne LED svetilke.
Sončni koncentratorji in plošče za zbiranje toplotne energije.
Kozmetični avtomobilski elementi in poudarki v notranjosti kabine.
Vrhunski notranji okrasni elementi, kot so napeljave za maloprodajne izložbe.
Komponente optične opreme, ki zahtevajo posebne lastnosti odbijanja svetlobe.
Kozmetična embalaža in strojna oprema luksuznega potrošnega blaga.
Brušeni ali zrcalno anodizirani aluminij: Mere ocenjevanja jedra
Za informirano specifikacijo morate oceniti oba zaključka v več kritičnih inženirskih in operativnih dimenzijah. Naslednja tabela povzema glavne razlike, preden jih podrobno raziščemo.
| Ocena Metrični |
brušeni zaključek |
Zrcalni zaključek |
| Topografija površja |
Usmerjena zrnatost z mikroskopskimi vrhovi in vdolbinami. |
Ultra gladka, mehansko polirana ravna površina. |
| Odboj svetlobe |
Difuzni odboj; razprši svetlobo, da zmanjša bleščanje. |
Zrcalni odboj; neposredno odbija svetlobo za visoko jasnost. |
| Vidnost prask |
Nizka. Tekstura naravno skrije manjše odrgnine in obrabo. |
visoko. Vsaka površinska poškodba je takoj vidna. |
| Lepljenje z lepilom |
Odlično. Mikrotekstura zagotavlja močan mehanski zob. |
Slabo do pošteno. Zahteva posebne temeljne premaze za strukturne vezi. |
| Potrebe po vzdrževanju |
Nizka. Osnovno brisanje s standardnimi komercialnimi čistili. |
visoko. Zahteva krpe iz mikrovlaken in neabrazivne tehnike. |
Vzdržljivost in odpornost na praske na terenu
Ko primerjate, kako posamezen premaz prenese fizične udarce, morate razlikovati med dejansko trdoto materiala in vizualno zaznavo poškodbe. Sama anodna plast je neverjetno trda. Pogosto se približa trdoti safirja po Mohsovi lestvici. Ob predpostavki, da so parametri anodizacijske kopeli in debelina prevleke enaki, imata brušena tuljava in zrcalna tuljava popolnoma enako trdoto površine in odpornost proti praskam. Vidnost poškodb pa se drastično razlikuje. V industriji je pogosto napačno prepričanje, da je zrcalni premaz tanek sloj, ki se lažje opraska. To je laž. Debelina sloja je enaka, vendar je zaradi pomanjkanja površinske teksture na zrcalnem zaključku kakršna koli poškodba očitna. Ko trd predmet udari ob površino, zlomi prozorno plast oksida. Na zrcalni površini ta prelom razprši svetlobo in ustvari svetlo belo prasko na temnem odsevnem ozadju. Na brušeni površini se ista praska izgubi znotraj obstoječe usmerjene zrnatosti.
Vrednost odboja svetlobe (LRV) in upravljanje bleščanja
Vrednost odbojnosti svetlobe (LRV) meri skupno količino vidne in uporabne svetlobe, ki jo odbija površina v vseh smereh. Lastnosti brušenega aluminija, ki razpršijo svetlobo, morate kontrastirati z zrcalnim odsevom zrcalnih zaključkov. Brušen aluminij razprši vhodne svetlobne žarke pod več koti. Ta difuzija znatno zmanjša bleščanje. Zaradi tega je najprimernejša izbira za zunanje arhitekturne obloge, kjer bi slepi odsevi lahko predstavljali nevarnost za voznike ali pešce. Nasprotno pa zrcalni zaključki nudijo visoko zrcalno refleksijo. Vhodni svetlobni žarki se odbijajo od površine pod popolnoma enakim kotom, pod katerim jo zadenejo. Ta lastnost je zelo cenjena za učinkovitost notranje razsvetljave. V komercialnih troferjih ali svetilkah za visoke reže reflektor z zrcalno obdelavo maksimira svetilnost. Vir svetlobe usmeri točno tja, kjer je potreben, ne da bi pri tem razpršil ali absorbiral energijo.
Lepilni oprijem in montaža
Metode montaže narekujejo izbiro končne obdelave prav tako kot estetika. Primerjati morate sposobnosti lepljenja obeh površin. Strukturna lepila, dvostranski trakovi in silikoni se zanašajo na površinsko energijo in mehansko medsebojno povezovanje, da dosežejo svojo nazivno trdnost na lupljenje in strig. Brušeni zaključki so zelo prednostni za nanašanje strukturnih lepil, ker abrazivna priprava ustvari grobo mikrotopografijo. Zrcalni zaključki predstavljajo velik izziv za lepila. Izjemno gladka površina ne nudi mehanskega zoba, ki bi ga lepilo lahko prijelo. Če morate sestavne dele povezati z zrcalno obdelano tuljavo, boste verjetno morali določiti posebne kemične temeljne premaze ali plazemske površinske obdelave. Druga možnost je, da popolnoma opustite lepila v korist mehanskih pritrdilnih elementov, kot so zakovice ali skriti čepi.
Stroškovne posledice in razširljivost
Analizirati morate delto stroškov med obema končnima obdelavama, zlasti pri velikih proizvodnih serijah. Zrcalni zaključki običajno zahtevajo intenzivnejše mehansko poliranje, več stopenj poliranja in kemične posvetlitvene kopeli pred eloksiranjem. Ta podaljšan čas obdelave poveča stroške proizvodnje. Poleg tega zrcalni zaključki zahtevajo strog nadzor kakovosti. Manjši metalurški vložek ali majhna sprememba v tlaku za poliranje lahko povzroči zavrnjeno serijo. To vpliva na skupni donos in ceno na kvadratni čevelj pri velikih serijah tuljav. Brušeni zaključki so na splošno bolj razširljivi in prizanesljivi med proizvodnjo. Posledica so višji donosi in bolj predvidljivi dobavni roki za velikoserijsko proizvodnjo.
Protokoli čiščenja in dolgoročno vzdrževanje
Stroški življenjskega cikla vzdrževanja vsakega zaključka morajo biti vključeni v prvotno specifikacijo. Opišite pričakovanja glede vzdrževanja s končnim uporabnikom. Brušene površine zahtevajo osnovne postopke brisanja. Prenesejo standardna komercialna čistilna sredstva in standardne hišniške krpe brez poslabšanja estetike. Zrcalni zaključki zahtevajo stroge režime, občutljive na kemikalije. Čistila morajo biti strogo pH-nevtralna (med pH 6 in 8), da preprečite jedkanje anodne plasti. Abrazivne blazinice, trde krtače ali močne alkalne kemikalije bodo trajno zameglile ali opraskale površino ogledala. Če aplikacijsko okolje ne more podpirati te ravni občutljivega vzdrževanja, bo zrcalna končna obdelava hitro razpadla v megleno, opraskano oko.
Tveganja pri izvajanju in strategije ublažitve
Ranljivosti pri rokovanju in izdelavi
Tla izdelave so tista, kjer nastane največ površinskih poškodb. Podrobno morate opisati tveganja poškodbe površine med postopki valjanja, žigosanja ali upogibanja. Stik kovine s kovino z oblikovalnimi matricami, podajalnimi valji ali stiskalnicami lahko zlahka opraska anodno plast. To tveganje je eksponentno večje pri zrcalnih zaključkih. Pri podajanju tuljave v oblikovalnik zvitkov trenje med aluminijem in jeklenimi matricami ustvarja toploto in mehansko obremenitev. Če zaženete zrcalno obdelano tuljavo brez ustreznega mazanja ali zaščitne maske, bodo matrice neizogibno raztrgale površino. Do luščenja pride, ko se mikroskopski koščki aluminijevega oksida prenesejo na jekleno orodje. Ko je orodje kontaminirano, se bo vleklo čez vsako naslednjo linearno nogo tuljave in pustilo globoke, nepopravljive vdolbine.
Če želite ublažiti te ranljivosti, morate uvesti stroge protokole za ravnanje. Priporočite taktike ublažitve, kot je določitev zaščitnih filmov, ki jih je mogoče odstraniti (maskiranje), nanesenih neposredno na tuljavo v mlinu. Za zrcalne tuljave izberite visokokakovosten polietilenski (PE) ali polivinilkloridni (PVC) film. Ta film ostane na kovini skozi celoten postopek žigosanja ali valjanja. Odlepi se šele po končni namestitvi. Za postopke globokega vleka morate tudi preveriti, da maskirno lepilo ni zamreženo in trajno vezano na anodno plast pod visokim pritiskom. Poleg tega preverite, ali oprema za izdelavo uporablja poliuretanske valje in pravilno polirane matrice z ustreznimi odmiki.
Togost in norost
Glavna inženirska stvarnost predhodno anodiziranih tuljav je, kako se obnašajo pod upogibnimi obremenitvami. Anodna plast je keramika iz aluminijevega oksida. Ima ničelno duktilnost. Ko upognete kos predhodno anodizirane tuljave pod kotom 90 stopinj, se zunanji polmer krivine raztegne. Aluminijasta podlaga popusti, keramična prevleka pa se zlomi. To mikrorazpokanje je znano kot razbijanje. V arhitekturnih aplikacijah močne razpoke ujamejo umazanijo in vlago ter sčasoma ustvarijo vidno temno črto vzdolž ovinka.
Pogovoriti se morate o tem, kako to norenje vpliva na končni izdelek. Čeprav razpoke običajno ne ogrožajo odpornosti proti koroziji, so lahko vizualno neprivlačne. Videti je kot motna ali motna črta na polmeru upogiba. Pojasnite, kako izbira in temperacija zlitine vplivata na togost in sposobnost oblikovanja tuljave. Če želite nadzorovati razpoke, morate izračunati radij upogiba glede na debelino kovine (polmer T). Upogib 1T bo povzročil resne razpoke na anodnem premazu razreda I. Priporočamo oblikovanje profilov z najmanjšim upogibnim polmerom 2T ali 3T. Poleg tega določitev mehkejšega stanja omogoča, da osnovna kovina med upogibom teče bolj enakomerno, kar zmanjša koncentracije lokaliziranih napetosti na anodni plasti.
| zlitine in kaljenja (polmer upogiba) |
Oblikovanje |
Kakovost eloksiranja |
Tipična uporaba |
| 5005-H14 |
Odlično (1T - 2T) |
Odlično (jasno in barvno) |
Arhitekturne plošče, kompleksno valjanje. |
| 5005-H34 |
Dobro (2T - 3T) |
Odlično (jasno in barvno) |
Ravne plošče, zmeren upogib. |
| 3003-H14 |
Odlično (1T - 2T) |
Pošten (nagnjen k strukturnim črtam) |
Skrita obroba, barvane podlage. |
| 6061-T6 |
Slabo (zahteva velik radij) |
Dobro (rahlo rumenkast odtenek) |
Strukturne komponente, težka strojna obdelava. |
Izpostavljenost okolja
Predvideno okolje namestitve narekuje zahtevano debelino anodnega sloja. Pogovorite se o vplivu težkih okolij, vključno s pršenjem obalne soli, intenzivno izpostavljenostjo UV-žarkom in industrijskimi kemičnimi padavinami. Obalna okolja vnašajo kloride v zraku, ki agresivno napadajo kovinske površine. V industrijskih conah so gradbeni materiali izpostavljeni žveplovemu dioksidu in dušikovim oksidom. Površinska obdelava (brušena ali ogledalo) ne narekuje odpornosti proti koroziji; debelina anodne plasti.
Poudarite pomen določitve pravilne debeline anodne prevleke. Za notranjo ali lahko uporabo lahko zadostuje standardni komercialni premaz. Vendar pa morate za zunanje arhitekturne aplikacije, ki so izpostavljene elementom, določiti anodno prevleko razreda I (najmanjša debelina 0,7 mil) ali razreda II (najmanjša debelina 0,4 mil). Debelejša kot je plast oksida, daljša je pot korozivnih elementov, da dosežejo surovo aluminijasto podlago. Poleg tega postopek tesnjenja, ki sledi anodizirajoči kopeli, narekuje dolgoročno delovanje. Pravilno hidrotermalno tesnjenje hidrira aluminijev oksid, zapira pore in blokira onesnaževalce. Če ne določite pravilne debeline in kakovosti tesnila, bo prišlo do prezgodnje luknjičaste luknjice in oksidacije, ne glede na to, kako dobro je bila površina prvotno polirana ali krtačena.
Doslednost med serijami
Ohranjanje vizualne enotnosti v obsežnih projektih je znan izziv industrije. Arhitekturni projekti pogosto obsegajo več faz, kar zahteva več ločenih proizvodnih ciklusov v več letih. Ohranjanje doslednega vizualnega ujemanja med temi vožnjami je znano težko. To je še posebej zahtevno pri usmerjenih brušenih zaključkih, ki se uporabljajo pri obsežnih arhitekturnih ekstruzijah ali oblogah. Abrazivni trakovi, ki se uporabljajo za izdelavo brušenih zaključkov, se sčasoma obrabijo. Popolnoma nov jermen z zrnatostjo 120 daje ostrejšo in globljo zrnatost kot trak, ki je obdelal 10.000 čevljev tuljave. Ta sprememba spremeni način odbijanja svetlobe na površini in spremeni zaznano barvo, tudi če parametri anodizacije ostanejo enaki.
Če projekt zahteva več navitij v več mesecih, so lahko plošče iz prve serije nekoliko drugačne kot plošče iz končne serije. Da bi to ublažili, tesno sodelujte s svojim dobaviteljem tuljav, da določite stroge vizualne mejne vzorce (mejne vrednosti svetlo/temno in težko/svetlo). S spektrofotometri določamo stroge barvne tolerance Delta E. Vendar pa spektrofotometri težko natančno odčitajo usmerjene brušene zaključke. Zato mora arhitekt potrditi vzorce fizičnih meja, ki predstavljajo najvišje sprejemljive meje svetlobe in teme. Poskrbite, da bo ves material za eno samo neprekinjeno fasado obdelan zaporedno z uporabo iste nastavitve abrazivnega traku in kemije eloksiranja.
Zaključek
Zahtevajte fizične vzorce tuljav obeh zaključke iz brušenega ali zrcalno eloksiranega aluminija in jih izpostavite vašim specifičnim proizvodnim postopkom, vključno s preskusi upogibanja in luščenja lepila.
Preglejte podatkovne liste o vrednosti odbojnosti svetlobe (LRV), da zagotovite, da končna obdelava ustreza zahtevam vašega projekta glede zmanjšanja bleščanja ali svetilnosti.
Posvetujte se s partnerjem iz metalurgije, da določite natančno zlitino, temperaturo in anodno debelino, ki je potrebna za preprečitev razpok med vašimi posebnimi postopki valjanja ali žigosanja.
Določite svoje zahteve glede zaščitne maske in potrdite, da je film, ki ga je mogoče odstraniti, združljiv s končno obdelavo in vašimi stroji za izdelavo.
pogosta vprašanja
V: Kakšna je glavna razlika med brušenim in zrcalno anodiziranim aluminijem?
O: Razlika je v celoti v mehanski pripravi površine pred eloksiranjem. Brušen aluminij je pod abrazivnimi trakovi, da se ustvari usmerjeno teksturirano zrno, ki razprši svetlobo. Zrcalni aluminij je podvržen intenzivnemu mehanskemu poliranju in kemičnemu posvetljevanju, da se odstrani vsa tekstura, kar ima za posledico popolnoma gladko površino z visoko refleksijo pred vstopom v kopel za eloksiranje.
V: Ali se bo ogledalo ali brušena površina sčasoma opraskala?
O: Ne. Postopek eloksiranja je elektrokemična integracija v aluminijasto podlago in ne nanos premaza, kot je barva ali praškasti premaz. Ker je zaščitna oksidna plast zrasla neposredno iz same kovine, se v običajnih okoljskih pogojih ne more luščiti, luščiti ali praskati v plasteh.
V: Ali se zrcalno anodiziran aluminij lažje opraska kot brušen?
O: Dejanska trdota anodnega sloja je enaka za oba zaključka. Vendar zrcalni zaključki naredijo mikro praske zelo vidne, ker je površina popolnoma gladka in odsevna. Brušena tekstura naravno skrije in zakamuflira manjše odrgnine znotraj obstoječega usmerjenega zrna, zaradi česar je videti bolj odporen na praske.
V: Kako se lepljenje z lepilom razlikuje med brušenimi in zrcalnimi zaključki?
O: Brušeni aluminij zagotavlja občutno boljši lepilni spoj. Mikrotekstura, ustvarjena s postopkom ščetkanja, nudi mehanski zob, kar omogoča, da se strukturna lepila in trakovi prilepijo na vrhove in vdolbine površine. Izjemno gladka površina zrcalne površine nima te topografije, zato so za doseganje močnih vezi pogosto potrebni posebni kemični temeljni premazi.
V: Ali lahko uporabite brušen anodiziran aluminij za zunanje arhitekturne aplikacije?
O: Da, zelo priporočljivo za zunanjost. Anodna plast zagotavlja odlično oksidacijsko in UV odpornost. Brušena tekstura razprši ostro sončno svetlobo, da prepreči nevarno bleščanje, zaradi svoje sposobnosti, da skrije obrabo iz okolja, prah in manjše udarce, pa je idealna za dolgotrajne arhitekturne fasade.
V: Ali je eloksiran aluminij boljši od standardne končne obdelave ali predhodno barvane tuljave?
O: Da, za aplikacije, ki zahtevajo vzdržljivost in kovinsko estetiko. Plast anodnega oksida preprečuje naravno oksidacijo, ki prizadene surove zaključne površine. V primerjavi s prebarvanimi tuljavami eloksiranje izboljša trdoto površine, ne more se luščiti ali mehurjati in ohranja pravi, pristen kovinski videz aluminija.
V: Kako očistite zrcalni aluminij, ne da bi ga poškodovali?
O: Uporabljati morate izključno pH-nevtralna čistila (pH 6-8) in čiste krpe iz mikrovlaken, ki ne puščajo vlaken. Izogibajte se abrazivnim čistilnim blazinicam, trdim ščetkam ali ostrim alkalnim kemikalijam, saj bodo trajno jedkale anodno plast ali povzročile drobne sledi vrtinčenja, ki uničijo čistost visokega sijaja zrcalne površine.


